Cơ bản về dụng cụ cắt【Dao phay ngón · mảnh dao · mũi khoan và cách chọn có hình】
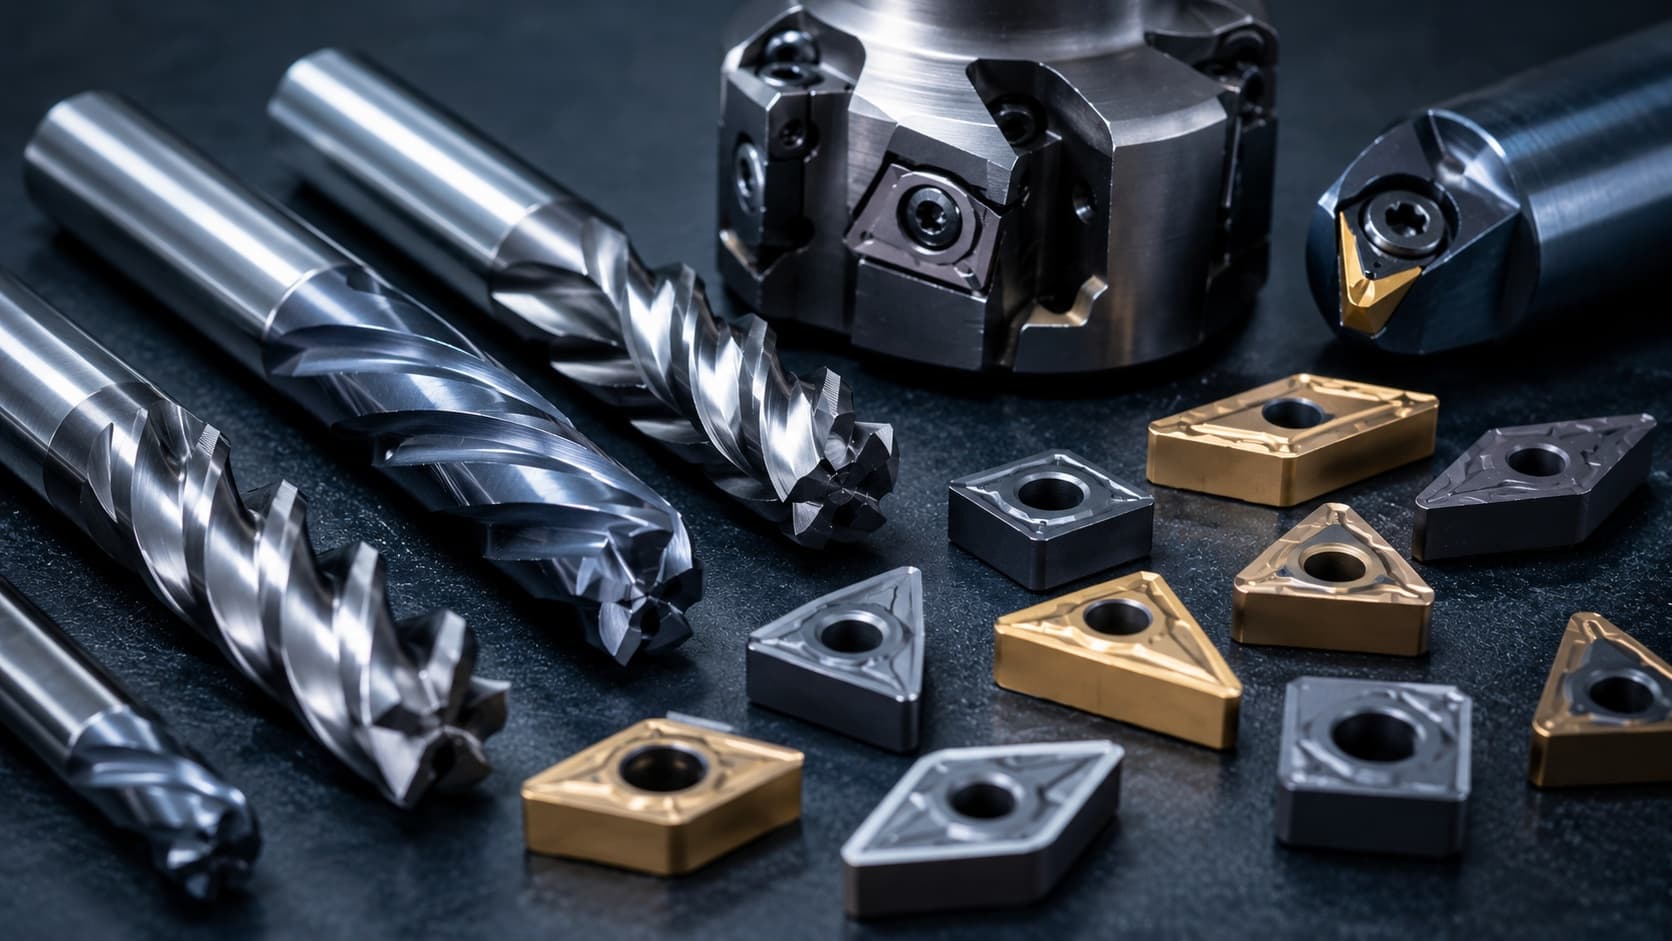
Dụng cụ cắt ảnh hưởng lớn tới chất lượng, năng suất và chi phí gia công. Cùng một máy, chọn hình dạng · vật liệu · lớp phủ dao hợp với vật liệu gia công sẽ làm thay đổi bề mặt, tuổi dao và thời gian. Bài này tổng hợp các loại dao, vật liệu dao, lớp phủ và cách chọn theo vật liệu — kèm hình.
Các dụng cụ cắt chính
Hình 1 — Dụng cụ tiêu biểu. Phay dùng dao phay ngón, khoan dùng mũi khoan, tiện dùng mảnh dao thay lưỡi (insert).
Các loại dao phay ngón
- Đầu vuông: cơ bản cho mặt phẳng, mặt bên, rãnh. Góc vuông.
- Đầu cầu (ball): đầu tròn, dùng cho mặt cong, gia công 3D.
- Bo góc (radius): góc có R, ít mẻ, hợp chạy dao cao.
- Số lưỡi: 2 lưỡi = rãnh sâu, thoát phoi ◎ (hợp nhôm); 4 lưỡi = cứng vững, bề mặt ◎ (hợp thép).
Vật liệu dao (nền)
| Vật liệu | Đặc điểm | Hợp dùng |
|---|---|---|
| Thép gió (HSS) | Dẻo dai ◎, rẻ, mài lại được | Tốc thấp, gián đoạn, đa dụng |
| Hợp kim cứng (carbide) | Cứng ◎, chịu tốc cao | Sản lượng lớn, năng suất |
| Cermet | Bề mặt tinh ◎ | Tinh thép |
| CBN · PCD | Siêu cứng | Thép tôi, khó cắt, nhôm tốc cao |
Lớp phủ
Lớp phủ tăng độ cứng, chịu nhiệt, bôi trơn.
- TiN (vàng): đa dụng.
- TiCN: tăng chịu mài mòn.
- TiAlN/AlTiN: chịu nhiệt ◎, tốc cao/gia công khô hoặc thép.
- DLC: ma sát thấp, chống dính khi cắt nhôm/kim loại màu.
Điểm theo vật liệu gia công
- Thép: carbide + TiAlN, 4 lưỡi ưu tiên cứng vững.
- Inox: độ sắc và chịu nhiệt, chạy dao ổn định để tránh hóa cứng.
- Nhôm: 2 lưỡi, dao sắc, DLC, tốc cao + tưới nguội chống dính.
- Thép tôi: CBN hoặc dao chịu độ cứng cao, cắt chiều sâu nhỏ.
Lỗi thường gặp
- Vật liệu/lớp phủ không hợp → tuổi dao ngắn.
- Phay nhôm bằng 4 lưỡi → kẹt phoi.
- Không khớp chạy dao/tốc độ với dao → mẻ, cháy.
- Dùng dao đã mòn → bề mặt và kích thước xấu đi.
Câu hỏi thường gặp (FAQ)
Q. Chọn carbide hay HSS? A. Tốc cao/sản lượng lớn dùng carbide; gián đoạn/tốc thấp hoặc cần mài lại dùng HSS. Chọn theo độ cứng vững và điều kiện.
Q. Chọn số lưỡi thế nào? A. Cần thoát phoi (nhôm, rãnh sâu) dùng 2–3 lưỡi; ưu tiên cứng vững/bề mặt (thép) dùng ≥4 lưỡi.
Q. Lớp phủ có bắt buộc? A. Không bắt buộc, nhưng hợp vật liệu thì tăng mạnh tuổi dao và năng suất.
Q. Khi nào dùng dao đầu cầu? A. Tinh mặt cong/3D. Mặt phẳng dùng đầu vuông/bo góc hiệu quả hơn.
Q. Đánh giá tuổi dao thế nào? A. Bề mặt xấu, kích thước đổi, tiếng lạ, bavia. Nên thay định kỳ và quản lý mòn dao.
Tóm tắt
Chọn dụng cụ cắt là chọn "hình dạng · vật liệu · lớp phủ" hợp vật liệu gia công. Thép dùng carbide + TiAlN, nhôm dùng 2 lưỡi + DLC, thép tôi dùng CBN — chọn theo điều kiện và độ cứng vững, quản lý mòn dao thì tối ưu được bề mặt, tuổi dao và thời gian gia công.
Sontis Management giúp quản lý điều kiện gia công, dụng cụ và báo giá ở một nơi. Dùng thử với gói miễn phí.
Quản lý báo giá & tồn kho — miễn phí, ngay hôm nay.
Không cần thẻ tín dụng · 5 phút bắt đầu. Phần mềm quản lý cho xưởng cơ khí.
Bắt đầu dùng miễn phí
