Cách dùng và đọc thước cặp (ノギス)【Đọc du xích 0,05mm có hình】
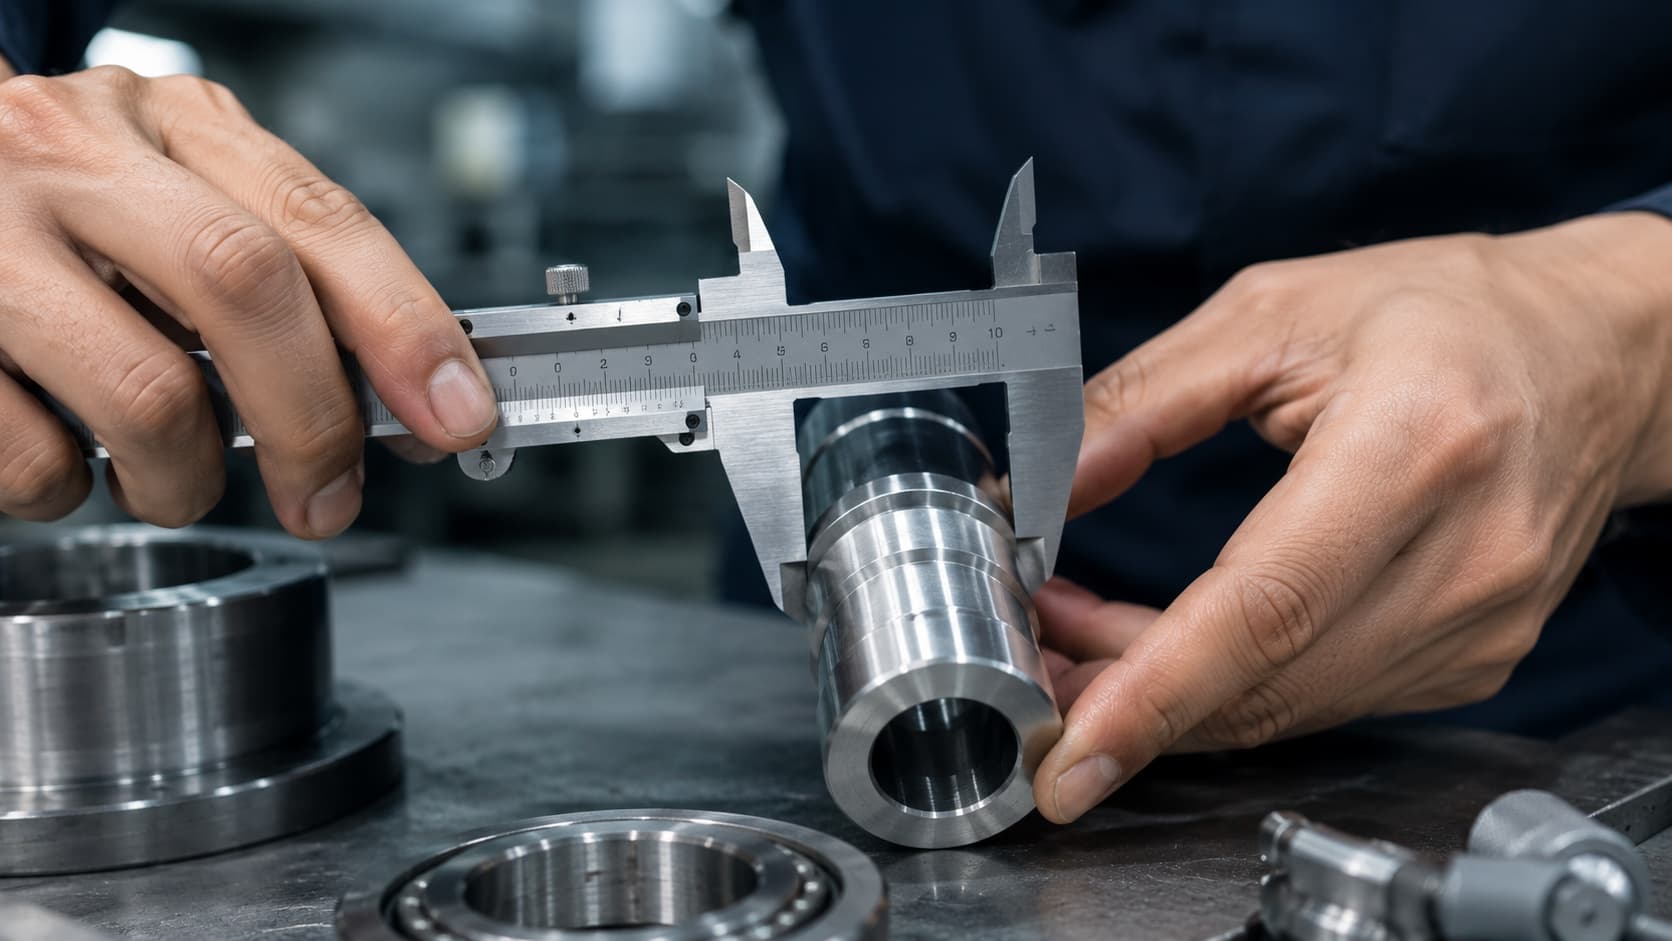
Thước cặp là dụng cụ đo dùng nhiều nhất ở xưởng: chỉ một cây đo được cả đường kính ngoài, đường kính trong, độ sâu và bậc, đọc tới 0,05mm (hoặc 0,02mm). Tên gọi "vernier/du xích" bắt nguồn từ nhà toán học Bồ Đào Nha Nonius. Bài này tổng hợp tên bộ phận, cách đọc thang đo, cách đo từng vị trí, khắc phục sai số và bảo quản — kèm hình.
Các loại thước cặp
- Thước cặp du xích tiêu chuẩn (kiểu M): phổ biến nhất, đọc 0,05mm bằng thang phụ.
- Thước cặp đồng hồ: đọc trên mặt đồng hồ tròn, ít đọc nhầm hơn.
- Thước cặp điện tử: hiện số, độ phân giải 0,01mm, đặt điểm 0 ở bất kỳ đâu.
- Độ phân giải do số vạch thang phụ quyết định: 19mm chia 20 = 0,05mm; 39mm chia 50 = 0,02mm.
Tên các bộ phận và đo được gì
Hình 1 — Tên bộ phận. Mỏ lớn phía dưới (mỏ ngoài) đo đường kính ngoài/bề rộng; mỏ nhỏ phía trên (mỏ trong) đo đường kính trong/rãnh; thanh đo sâu ở đuôi đo độ sâu; dùng bậc của mỏ để đo bậc. Thang chính đơn vị 1mm, thang phụ (du xích) đơn vị 0,05mm.
Cách đọc du xích (0,05mm)
Hình 2 — 3 bước đọc.
- Đọc thô thang chính: đọc giá trị mm ngay trước vạch "0" của thang phụ (hình: 12mm).
- Tìm vạch trùng: tìm vạch của thang phụ trùng khít với một vạch thang chính (hình: vạch 14).
- Cộng lại: 14 × 0,05 = 0,70mm → 12 + 0,70 = 12,70mm.
Thước 0,02mm cũng cùng nguyên lý: vạch trùng × 0,02.
Cách đo từng vị trí (mẹo)
Đường kính ngoài / bề rộng
Kẹp ở phần gốc (sâu) của mỏ, đặt vuông góc với chi tiết. Đo ở đầu mỏ dễ bị võng → ra số lớn hơn. Không siết mạnh — "chạm nhẹ rồi dừng" là lực đo đúng.
Đường kính trong / rãnh
Đưa mỏ trong vào lỗ và tìm giá trị lớn nhất (đường kính lỗ là chỗ lớn nhất). Lỗ nông/nhỏ có thể không lọt vì bề dày mỏ.
Độ sâu
Ép sát đuôi thước vào mặt chuẩn, cho thanh đo sâu chạm nhẹ đáy. Thân thước bị kênh → ra số sâu hơn thực.
Bậc
Đặt mặt đo bậc lên bậc rồi đọc. Đo sâu/bậc dễ lệch theo cách đặt — nên đo 2–3 lần kiểm tra độ lặp lại.
Lỗi thường gặp và cách khắc phục
| Nguyên nhân | Triệu chứng | Khắc phục |
|---|---|---|
| Thị sai (đọc chéo) | Số dao động | Đọc chính diện / dùng loại điện tử |
| Lực kẹp quá mạnh | Ra số nhỏ hơn | Chạm nhẹ rồi dừng |
| Sai số Abbe | Đầu mỏ sai số lớn | Đo ở gốc mỏ / dùng panme cho chính xác |
| Lệch điểm 0 | Cả thang lệch một lượng | Đóng mỏ kiểm tra 0 trước khi dùng |
| Nhiệt độ | Lệch ở kích thước chính xác | Chuẩn 20℃, tránh cầm lâu trên tay |
Bảo quản (để đo chính xác lâu dài)
- Sau khi dùng, lau sạch phoi và dầu, làm sạch bụi ở mỏ.
- Đóng mỏ kiểm tra điểm 0 trước khi cất. Cất lâu thì phủ nhẹ dầu chống gỉ.
- Tránh rơi. Cây bị rơi phải kiểm tra lại điểm 0 và độ song song của mỏ.
Phân biệt thước cặp và panme
| Mục | Thước cặp | Panme |
|---|---|---|
| Độ phân giải | 0,05 / 0,02mm | 0,01 (ước lượng 0,001) mm |
| Đo được | ngoài, trong, sâu, bậc | chủ yếu ngoài, độ dày |
| Độ chính xác | Trung bình | Cao (thỏa nguyên lý Abbe) |
| Dùng khi | Kiểm tra nhanh | Kích thước dung sai chặt |
Câu hỏi thường gặp (FAQ)
Q. Nên chọn 0,05mm hay 0,02mm? A. Dùng chung 0,05mm là đủ. Cần đọc mịn hơn thì chọn 0,02mm hoặc loại điện tử.
Q. Thước điện tử có cần hiệu chuẩn? A. Có. Vẫn phải định kỳ kiểm tra điểm 0 và bằng căn mẫu (gauge block).
Q. Vì sao đường kính lỗ ra nhỏ hơn thực? A. Do chưa lấy được giá trị lớn nhất bằng mỏ trong. Hãy lắc nhẹ để đọc số lớn nhất.
Q. Nên kẹp bằng lực bao nhiêu? A. "Chạm nhẹ cộp một cái rồi dừng." Siết mạnh gây sai số nhỏ hơn thực.
Q. Có nên đo dung sai 0,01mm bằng thước cặp? A. Không nên. Cấp 0,01mm dùng panme hoặc dưỡng chuyên dụng.
Tóm tắt
Đọc thước cặp theo nguyên tắc "đọc thô thang chính + vạch trùng thang phụ × 0,05". Kẹp nhẹ ở gốc mỏ, tránh thị sai, kiểm tra điểm 0 trước khi dùng — phần lớn phép đo ở xưởng chỉ cần bấy nhiêu. Chỉ dung sai chặt mới chuyển sang panme.
Sontis Management giúp quản lý kết quả đo/kiểm tra cùng vật liệu, báo giá, đơn hàng ở một nơi. Dùng thử với gói miễn phí.
Quản lý báo giá & tồn kho — miễn phí, ngay hôm nay.
Không cần thẻ tín dụng · 5 phút bắt đầu. Phần mềm quản lý cho xưởng cơ khí.
Bắt đầu dùng miễn phí
