Cơ bản về nhiệt luyện【Tôi · Ram · Ủ · Thường hóa có hình minh họa】
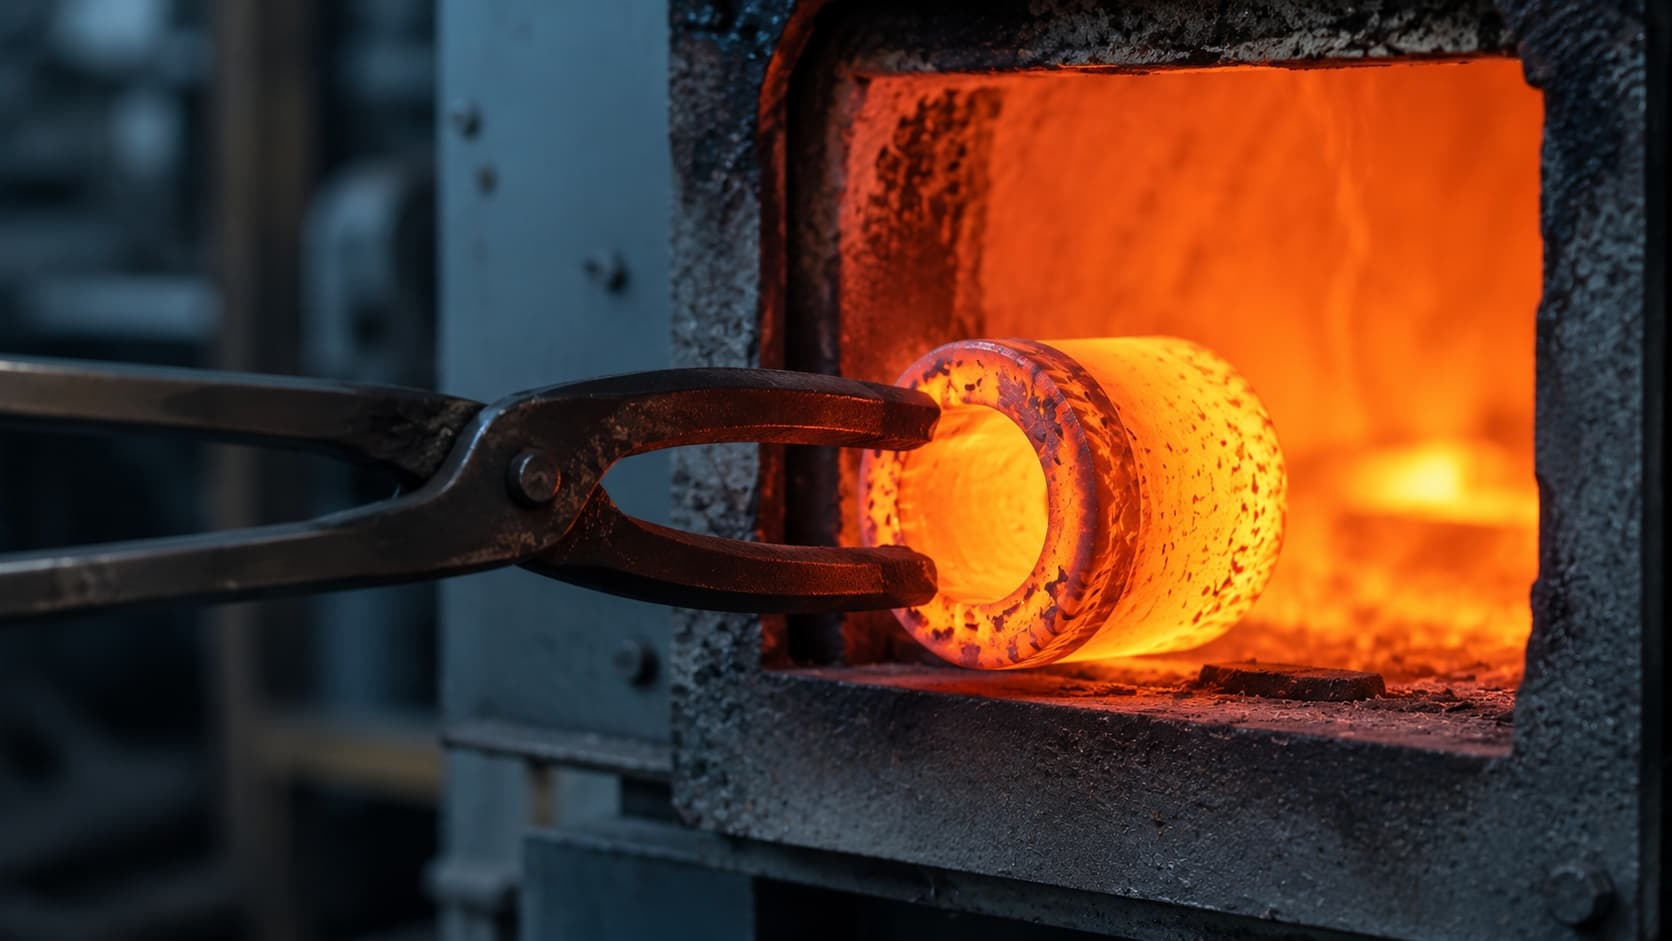
Nhiệt luyện là công đoạn nung nóng và làm nguội thép để điều khiển độ cứng, độ bền, độ dẻo dai và khả năng gia công. Cùng một vật liệu nhưng xử lý khác nhau thì tính chất khác hẳn, và ảnh hưởng cả tới thứ tự gia công lẫn kích thước (biến dạng). Bài này tổng hợp 4 phép nhiệt luyện cơ bản, mức HRC, tôi bề mặt và ảnh hưởng tới gia công — kèm hình.
Bốn phép nhiệt luyện cơ bản
Hình 1 — Khác biệt ở tốc độ nung/nguội quyết định tính chất.
| Phép | Làm nguội | Mục đích |
|---|---|---|
| Tôi (焼入れ) | Từ ~800–850℃ làm nguội nhanh (dầu/nước) | Tạo martensite → cứng |
| Ram (焼戻し) | Sau tôi, nung lại 150–650℃ rồi nguội | Hồi độ dẻo dai, khử giòn |
| Ủ (焼なまし) | Nung rồi nguội chậm trong lò | Làm mềm, dễ gia công, khử ứng suất |
| Thường hóa (焼ならし) | Nung rồi nguội ngoài không khí | Đồng đều tổ chức, ổn định cơ tính |
Tôi và ram gần như đi cặp (tôi xong để nguyên rất giòn). Cặp này còn gọi là "nhiệt luyện hóa tốt" (調質).
Cách hiểu độ cứng (HRC)
Độ cứng chủ yếu dùng HRC (Rockwell C). Số càng lớn càng cứng, chịu mài mòn tốt hơn nhưng cũng giòn, dễ nứt hơn.
| Thép | Ứng dụng | Độ cứng sau tôi (tham khảo) |
|---|---|---|
| S45C | Thép kết cấu cacbon | Chỉ tôi HRC50–55 / ram 300℃ còn HRC35–45 |
| SK (thép dụng cụ cacbon) | Dao, đồ gá | HRC58–63 |
| SKD11 | Khuôn dập nguội | HRC58–62 |
| SUJ2 | Vòng bi | HRC58–64 |
※ Mức tham khảo, thay đổi theo điều kiện. S45C chưa xử lý khoảng HB180–200.
Tôi bề mặt (lõi dẻo, chỉ bề mặt cứng)
- Thấm cacbon: đưa cacbon vào bề mặt thép cacbon thấp rồi tôi. Bề mặt cứng, lõi dẻo. Dùng cho bánh răng...
- Thấm nitơ: khuếch tán nitơ vào bề mặt. Biến dạng nhỏ, độ cứng cao.
- Tôi cao tần: nung cảm ứng chỉ phần cần rồi làm nguội nhanh. Hợp tôi cục bộ.
Ảnh hưởng tới thứ tự gia công · biến dạng
- Tôi xong cứng thì khó cắt gọt, nên thứ tự cơ bản là gia công thô → nhiệt luyện → mài tinh.
- Nung/nguội nhanh sinh biến dạng. Chi tiết chính xác phải chừa lượng dư (lượng mài) sau nhiệt luyện.
- Sau tôi, dao thường không cắt được, chuyển sang mài hoặc gia công tia lửa điện.
Lỗi thường gặp
- Dùng chi tiết chỉ tôi mà không ram → giòn, nứt.
- Định khoan/tarô sau khi đã tôi → dao thua.
- Không tính biến dạng, nhiệt luyện ở kích thước hoàn thiện → sai lệch.
- Bỏ sót việc vật liệu không hợp nhiệt luyện (thép cacbon thấp khó ăn tôi).
Câu hỏi thường gặp (FAQ)
Q. Chỉ tôi thôi không được sao? A. Cứng nhưng giòn, phải ram để hồi độ dẻo dai. Độ cứng theo ứng dụng chỉnh bằng nhiệt độ ram.
Q. S45C cứng đến đâu? A. Chỉ tôi HRC50–55, ram 300℃ còn HRC35–45 (tham khảo).
Q. Nhôm có tôi được không? A. Không tôi như thép. Nhôm tăng bền bằng hóa già (xử lý T6...).
Q. Nhiệt luyện biến dạng bao nhiêu? A. Tùy hình dạng/vật liệu nhưng luôn có. Chi tiết chính xác chừa lượng mài để xử lý.
Q. Vật liệu cứng thì gia công thế nào? A. Dùng mài hoặc gia công tia lửa điện (dây/xung). Cắt gọt trở nên khó.
Tóm tắt
Nhiệt luyện quyết định tính chất bằng "tốc độ nung và nguội". Tôi + ram để vừa cứng vừa dẻo; ủ và thường hóa để dễ gia công và ổn định tổ chức. Vì hóa cứng gắn liền với biến dạng và khả năng gia công, hãy thiết kế theo thứ tự thô → nhiệt luyện → mài tinh và chừa lượng dư biến dạng.
Sontis Management giúp quản lý vật liệu, nhiệt luyện, điều kiện gia công và nối liền báo giá – đơn hàng – kiểm tra. Dùng thử với gói miễn phí.
Quản lý báo giá & tồn kho — miễn phí, ngay hôm nay.
Không cần thẻ tín dụng · 5 phút bắt đầu. Phần mềm quản lý cho xưởng cơ khí.
Bắt đầu dùng miễn phí
