Cách dùng và đọc panme (マイクロメーター)【Đo 0,01mm có hình minh họa】
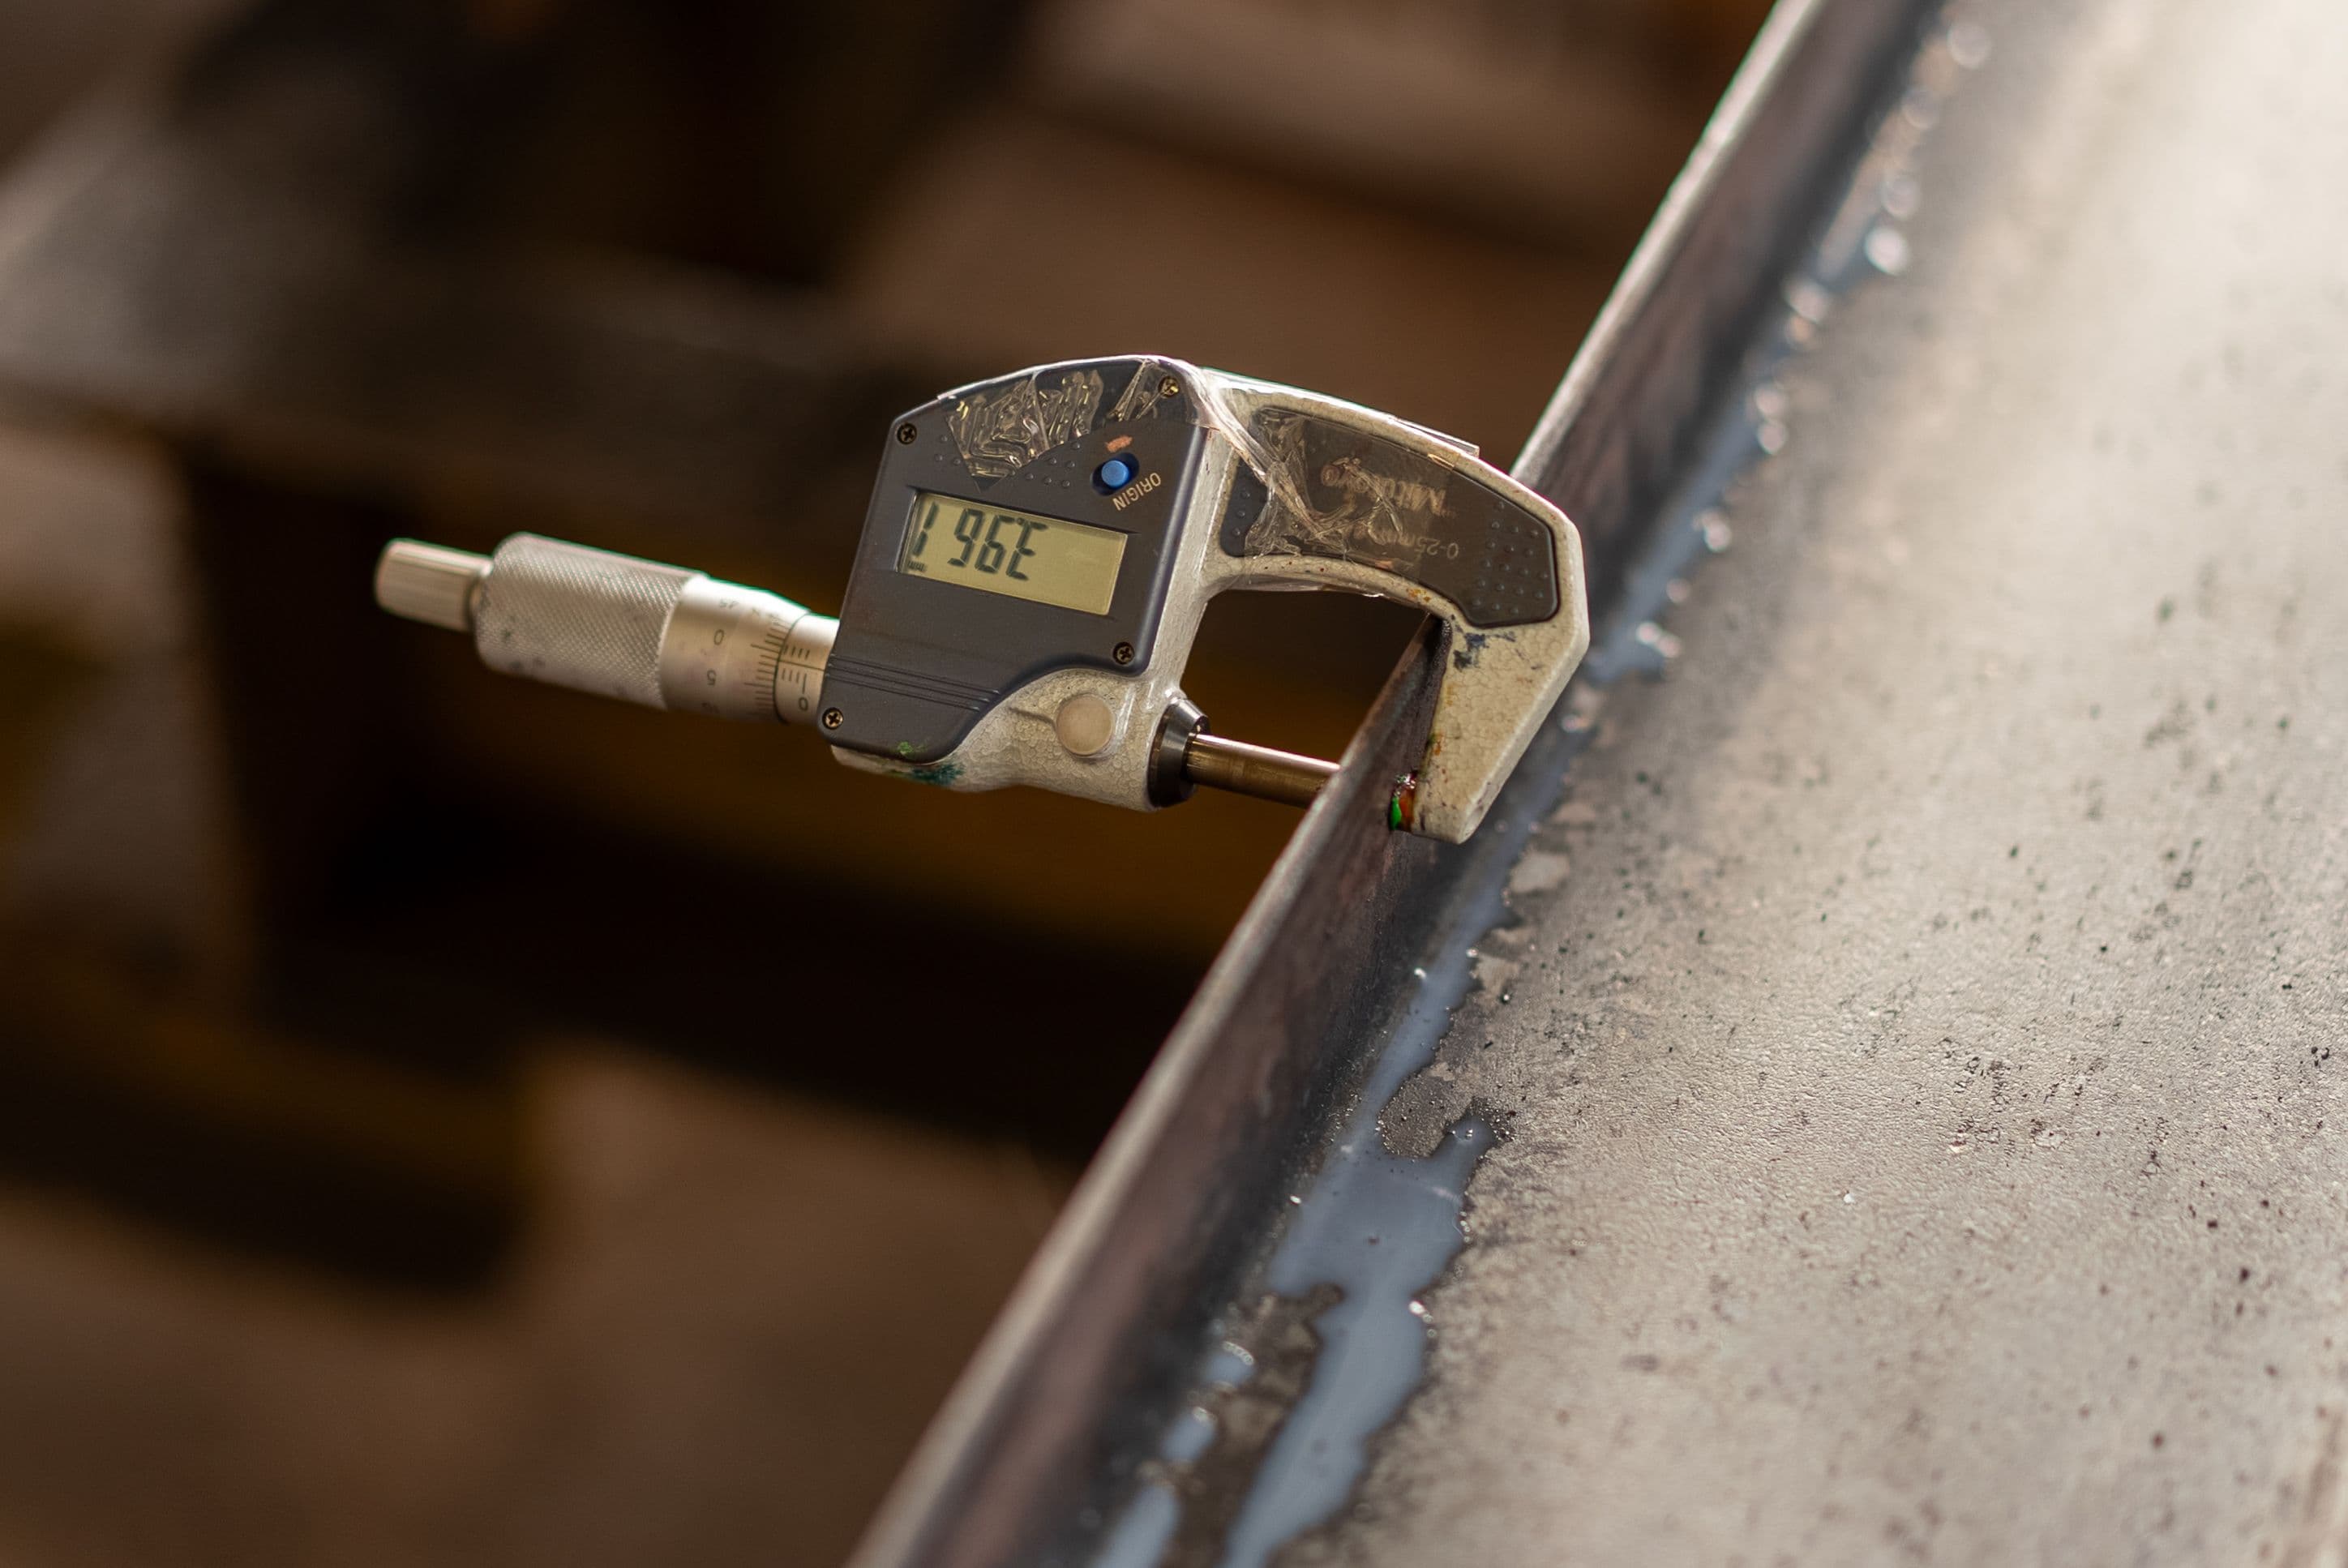
Panme là dụng cụ đo chính xác dùng bước ren để đo tới 0,01mm (ước lượng 0,001mm). Vì trục đo và trục thang đo nằm thẳng hàng — thỏa nguyên lý Abbe — nên panme đọc chính xác hơn thước cặp. Bài này tổng hợp tên bộ phận, cách đọc 0,01mm, quy trình đúng, chỉnh điểm 0 và khắc phục sai số — kèm hình.
Các loại panme
- Panme đo ngoài: phổ biến nhất, đo đường kính ngoài/độ dày. Dải đo chia theo bước 25mm: 0–25, 25–50mm…
- Panme đo trong: đo đường kính lỗ/rãnh.
- Panme đo sâu: đo độ sâu/bậc.
- Ngoài ra có loại chuyên đo bề dày răng, đo ren…
Tên các bộ phận
- Khung (frame): thân chữ C đỡ toàn bộ.
- Đầu đo cố định / trục đo (anvil / spindle): hai mặt đo kẹp chi tiết.
- Thân (sleeve): thang chính vạch 0,5mm, có vạch chuẩn.
- Ống xoay (thimble): thang phụ 50 vạch (1 vòng = 0,5mm).
- Núm cóc (ratchet stop): giữ lực đo không đổi.
- Khóa (clamp): cố định trục khi đọc.
Cách đọc (đơn vị 0,01mm)
Hình 1 — 2 bước đọc.
- Đọc thân (sleeve): đọc vạch thân mà vạch chuẩn để lộ. Hàng trên là 1mm, hàng dưới là 0,5mm (hình: 7,5mm).
- Đọc ống xoay (thimble): vạch ống xoay trùng vạch chuẩn × 0,01 (hình: 32 → 0,32mm).
- Cộng lại: 7,5 + 0,32 = 7,82mm.
Lưu ý: mỗi vòng ống xoay tiến 0,5mm; dễ bỏ sót vạch 0,5mm ở hàng dưới của thân.
Quy trình đo đúng
- Lau sạch mặt đo, kiểm tra điểm 0.
- Đặt chi tiết vào đầu đo cố định, xoay ống xoay lại gần.
- Bước cuối luôn dùng núm cóc kêu "cạch cạch" 2–3 lần — cho lực đo đồng nhất.
- Cần thì dùng khóa để cố định rồi đọc.
- Đo cùng một chỗ 2–3 lần để kiểm tra độ lặp lại.
Chỉnh điểm 0
- 0–25mm: đóng trực tiếp hai mặt đo, kiểm tra 0. Lệch thì xoay thân bằng chìa chuyên dụng để chỉnh.
- Trên 25mm: kẹp thanh chuẩn (thanh mẫu) đi kèm để đặt điểm 0.
- Tránh ảnh hưởng nhiệt: để mặt đo và thanh chuẩn ổn định ở 20℃, không cầm lâu bằng tay trần.
Lỗi thường gặp và cách khắc phục
| Nguyên nhân | Triệu chứng | Khắc phục |
|---|---|---|
| Lực đo không đều | Số không ổn định | Luôn dừng bằng núm cóc |
| Lệch điểm 0 | Cả thang lệch một lượng | Kiểm tra 0 trước và sau khi đo |
| Mặt đo bẩn/xước | Ra số lớn / chập chờn | Lau sạch / xước thì hiệu chuẩn, sửa |
| Nhiệt độ | Lệch cỡ μm | Chuẩn 20℃, tránh cầm lâu |
| Khung bị võng | Sai ở vị trí sâu | Không ấn ép ở tư thế gượng ép |
Bảo quản
- Sau khi dùng lau mặt đo, phủ nhẹ dầu chống gỉ. Cất lâu thì để hai mặt đo hé mở một chút (tránh đọng ẩm, kẹt dính).
- Tránh rơi. Định kỳ hiệu chuẩn bằng thanh chuẩn/căn mẫu.
Phân biệt panme và thước cặp
| Mục | Panme | Thước cặp |
|---|---|---|
| Độ phân giải | 0,01 (ước lượng 0,001) mm | 0,05 / 0,02mm |
| Độ chính xác | Cao (thỏa nguyên lý Abbe) | Trung bình |
| Đo được | Theo bước 25mm, chủ yếu ngoài | ngoài, trong, sâu, bậc |
| Dùng khi | Kích thước dung sai chặt | Kiểm tra nhanh |
Câu hỏi thường gặp (FAQ)
Q. Bắt buộc dùng núm cóc? A. Có. Đó là mấu chốt để lực đo đồng nhất. Siết trực tiếp ống xoay sẽ quá mạnh → ra số nhỏ hơn.
Q. Đọc được tới 0,001mm không? A. Loại có thêm du xích trên thân đọc được 0,001mm chứ không phải ước lượng.
Q. Ngoài dải 0–25mm thì chỉnh 0 kiểu gì? A. Dùng thanh chuẩn đi kèm để đặt điểm 0. Thiếu thanh chuẩn thì không đo chính xác được.
Q. Đo được đường kính trong không? A. Panme đo ngoài thì không. Dùng panme đo trong hoặc đồng hồ đo lỗ.
Q. Cất có được đóng khít mặt đo không? A. Đóng khít dễ đọng ẩm, kẹt dính. Hãy để hé mở một chút.
Tóm tắt
Panme đọc theo "thân (0,5mm) + ống xoay (0,01mm)", và mấu chốt độ chính xác là dùng núm cóc để lực đo đồng nhất. Tập thói quen kiểm tra 0 trước/sau và kiểm soát nhiệt độ thì đo được ổn định cả những kích thước dung sai chặt.
Sontis Management giúp quản lý kết quả đo/kiểm tra cùng vật liệu, báo giá, đơn hàng ở một nơi. Dùng thử với gói miễn phí.
Quản lý báo giá & tồn kho — miễn phí, ngay hôm nay.
Không cần thẻ tín dụng · 5 phút bắt đầu. Phần mềm quản lý cho xưởng cơ khí.
Bắt đầu dùng miễn phí
