Cơ bản về mài【Mài phẳng · tròn ngoài · lỗ trong và cách dùng có hình】
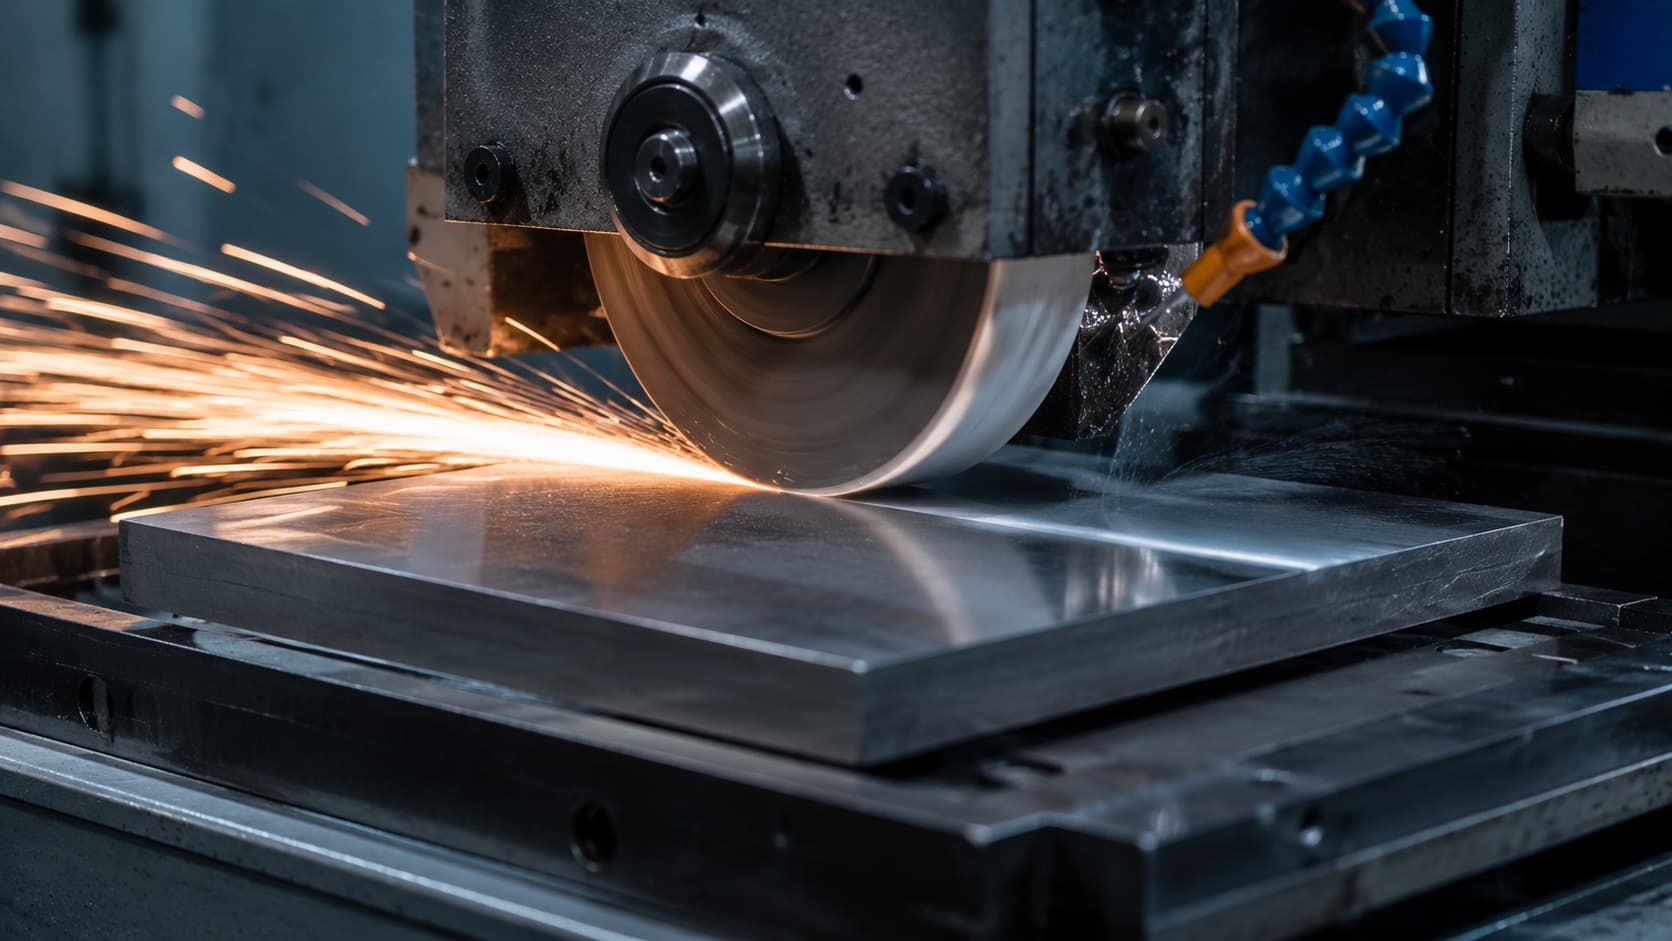
Mài là nguyên công tinh dùng đá mài quay tốc độ cao để lấy đi một lượng rất nhỏ, đạt độ chính xác và độ nhám bề mặt tốt. Nó nhắm tới độ chính xác kích thước (IT5–IT7) và Ra 0,2–0,8μm mà cắt gọt không đạt, và điểm mạnh lớn nhất là mài được cả vật liệu đã hóa cứng. Bài này tổng hợp các loại mài, đá mài, lý do đạt chính xác, lý do dùng sau nhiệt luyện và lưu ý — kèm hình.
Mài là gì
Hình 1 — Vô số hạt mài là những lưỡi cắt tí hon. Mỗi hạt mài trên bề mặt đá quay nhanh đóng vai một lưỡi cắt nhỏ, gọt đi lớp rất mỏng. Vì chiều sâu cắt nhỏ nên đạt độ chính xác và độ nhám tốt.
Các loại mài
| Loại | Đối tượng | Ví dụ |
|---|---|---|
| Mài phẳng | Mặt phẳng | Mặt phẳng khối/khuôn |
| Mài tròn ngoài | Đường kính ngoài (vật tròn) | Trục, chốt |
| Mài lỗ trong | Đường kính trong lỗ | Đường kính trong bạc/vòng |
| Mài không tâm | Đường kính ngoài (không chống tâm) | Chốt/vật nhỏ số lượng lớn |
Vì sao đạt độ chính xác và độ nhám tốt
- Chiều sâu cắt mỗi lượt cực nhỏ, giảm ảnh hưởng biến dạng đàn hồi và sinh nhiệt.
- Nhiều hạt mài cùng làm việc, cho bề mặt tinh mịn.
- Máy mài cứng vững và bàn tiến chính xác → kích thước ít dao động.
Vì sao dùng để tinh sau nhiệt luyện
Vật liệu tôi cứng thì dao thường không cắt được. Mài vẫn cắt được sau khi hóa cứng, nên thứ tự phổ biến là "gia công thô → nhiệt luyện → mài tinh". Hãy chừa phần biến dạng do nhiệt luyện làm lượng mài.
Cháy mài · lưu ý
- Cháy mài: sinh nhiệt làm bề mặt biến chất/mềm hoặc nứt. Do cắt quá sâu, đá bị bít, thiếu dung dịch nguội.
- Khắc phục: chiều sâu cắt hợp lý, chọn đúng đá, tưới nguội đủ, sửa đá (dressing).
- Chọn đá theo mục đích (cỡ hạt, độ cứng liên kết, độ xốp). Vật liệu cứng thường hợp đá có liên kết mềm hơn.
Lỗi thường gặp
- Tham chiều sâu cắt → gây cháy mài.
- Mài tới kích thước hoàn thiện trước nhiệt luyện → biến dạng làm sai.
- Lơ là chọn đá/sửa đá → mặt xấu, cháy.
- Không chừa lượng mài → sau nhiệt luyện không gọt hết được.
Câu hỏi thường gặp (FAQ)
Q. Mài đạt độ chính xác bao nhiêu? A. Tham khảo IT5–IT7, Ra 0,2–0,8μm. Tùy điều kiện có thể mịn hơn.
Q. Cắt gọt hay mài trước? A. Cắt (thô/trung) → nhiệt luyện → mài (tinh) là dòng chảy cơ bản.
Q. Nhận biết cháy mài thế nào? A. Đổi màu, nứt tế vi, độ cứng giảm. Mặt nghi ngờ thì kiểm tra độ cứng/tổ chức.
Q. Mài không tâm lợi gì? A. Không cần chống tâm, sản xuất vật nhỏ số lượng lớn năng suất cao.
Q. Chọn đá mài ra sao? A. Chọn cỡ hạt/độ cứng liên kết/vật liệu hạt theo vật liệu, độ tinh và lượng dư. Lấy khuyến nghị nhà sản xuất làm gốc.
Tóm tắt
Mài là nguyên công tinh lấy lượng nhỏ bằng đá mài, đạt độ chính xác và độ nhám mà cắt gọt không tới, và mạnh ở chỗ mài được vật liệu đã cứng. Để tránh cháy mài, quản lý chiều sâu cắt, đá, dung dịch nguội và sửa đá; và chừa lượng mài cho khâu tinh sau nhiệt luyện.
Sontis Management giúp quản lý công đoạn, điều kiện gia công, tiêu chuẩn kiểm tra cùng vật liệu, báo giá, đơn hàng ở một nơi. Dùng thử với gói miễn phí.
Quản lý báo giá & tồn kho — miễn phí, ngay hôm nay.
Không cần thẻ tín dụng · 5 phút bắt đầu. Phần mềm quản lý cho xưởng cơ khí.
Bắt đầu dùng miễn phí
