Cơ bản về xử lý bề mặt【Khác biệt mạ · anod nhôm · nhuộm đen và mục đích có hình】
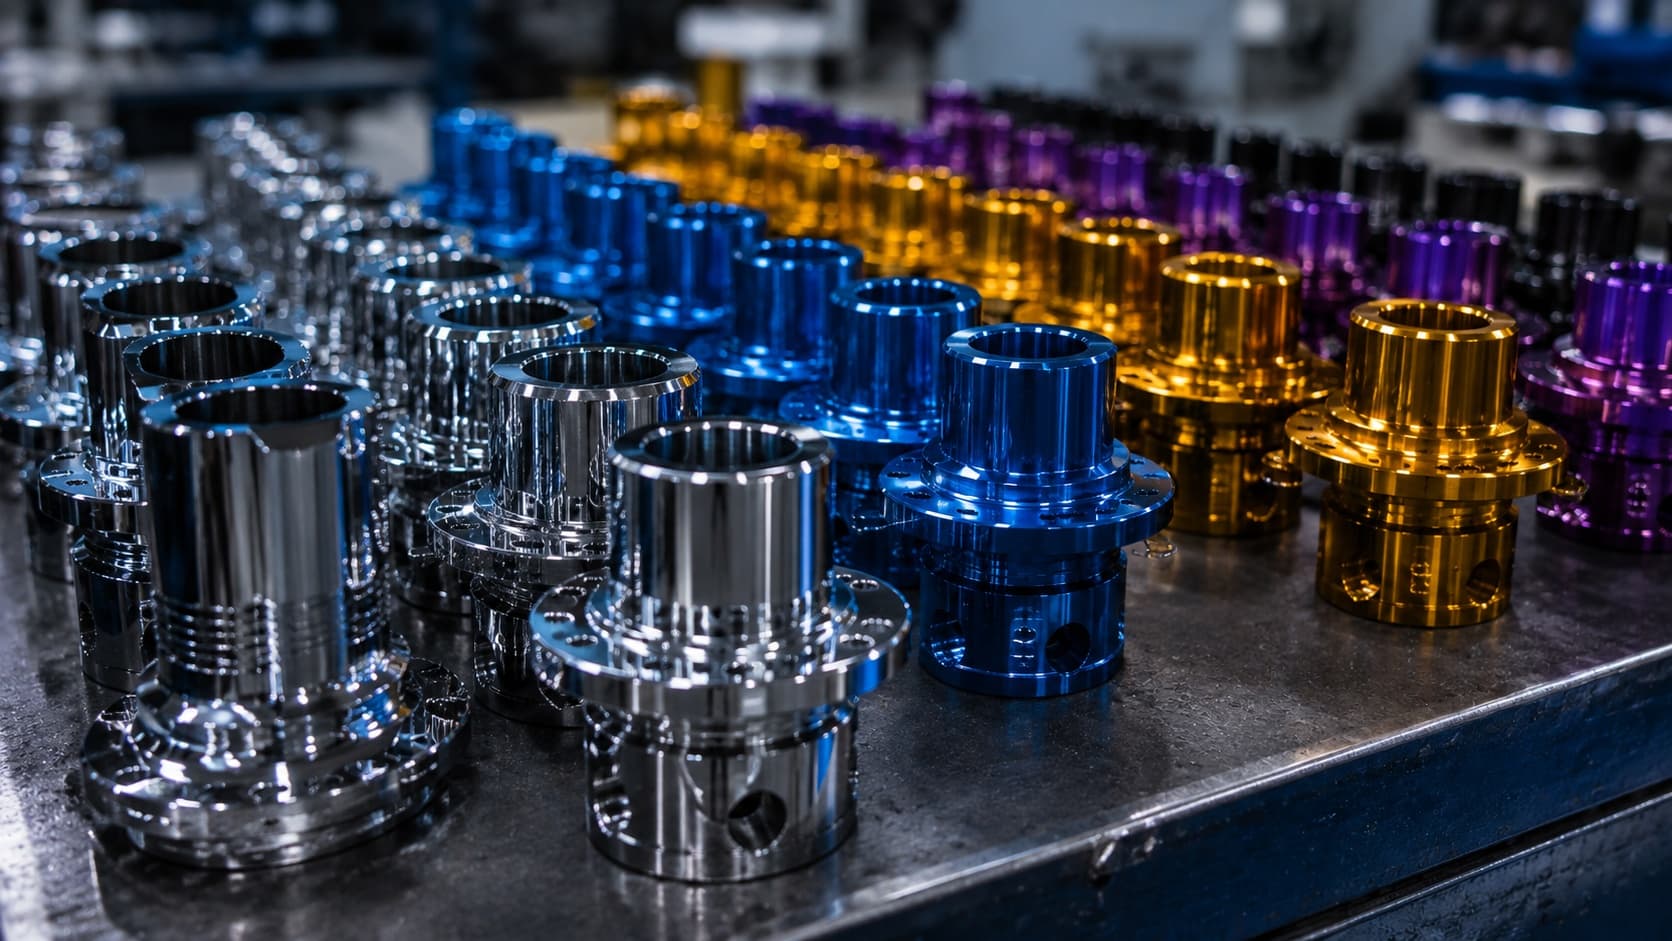
Xử lý bề mặt tạo một lớp phủ trên bề mặt chi tiết để mang lại các tính chất như chống gỉ, chịu mài mòn, ngoại quan, dẫn/cách điện. Vì mỗi phép xử lý làm đổi chiều dày (kích thước), ở chỗ lắp ghép bắt buộc phải tính chiều dày lớp phủ khi ghi kích thước. Bài này tổng hợp mục đích, chiều dày, vật liệu áp dụng và lưu ý — kèm hình.
Các phép xử lý bề mặt chính và mục đích
Hình 1 — Lớp phủ nằm trên nền kim loại. Kích thước tăng thêm bằng chiều dày lớp phủ (lỗ nhỏ lại, trục to ra).
| Phép | Mục đích chính | Vật liệu ví dụ |
|---|---|---|
| Mạ kẽm điện phân | Chống gỉ (rẻ) | Sắt/thép |
| Mạ crôm cứng | Chịu mài mòn, độ cứng | Sắt/thép |
| Niken hóa học (electroless Ni) | Chống gỉ + lớp phủ đồng đều | Sắt, nhôm... |
| Anod nhôm (陽極酸化) | Chống ăn mòn, cách điện, nhuộm màu | Nhôm |
| Nhuộm đen (oxit sắt từ) | Chống gỉ nhẹ, ngoại quan (đen) | Sắt/thép |
| Sơn | Ngoại quan, chống gỉ | Nhiều loại |
Chiều dày lớp phủ và ảnh hưởng tới kích thước
- Mạ kẽm điện phân: khoảng 5–25μm.
- Crôm cứng: vài đến vài chục μm (có khi phủ dày theo yêu cầu).
- Anod nhôm: 5–25μm (anod cứng tới ~50μm). Lớp phát triển cả trong lẫn ngoài nên chú ý tăng kích thước.
- Nhuộm đen: 1–2μm rất mỏng, gần như bỏ qua thay đổi kích thước.
- Chỗ lắp ghép/ren phải tính chiều dày, hoặc xử lý bằng gia công sau/che chắn.
Vật liệu áp dụng và cách chọn
- Sắt/thép: chống gỉ dùng mạ kẽm hoặc nhuộm đen; chịu mài mòn dùng crôm cứng.
- Nhôm: anod là chuẩn (chống ăn mòn, cách điện, nhuộm màu).
- Cần chiều dày đồng đều thì dùng niken hóa học (phủ đều cả hình phức tạp/mặt trong).
- Chọn theo mục đích (chống gỉ/mài mòn/ngoại quan/dẫn điện) và vật liệu.
Lưu ý
- Giòn hydro: mạ thép cường độ cao có thể ngấm hydro gây nứt trễ. Khắc phục bằng nung khử hydro (baking).
- Che chắn (masking): mặt không muốn xử lý (lắp ghép, mặt chuẩn) phải che trước.
- Xử lý sơ bộ: tẩy dầu, tẩy axit... quyết định độ bám.
- Nhuộm đen chống gỉ yếu, phải dùng kèm dầu chống gỉ.
Lỗi thường gặp
- Không tính chiều dày ở chỗ lắp ghép → không lắp được / lỏng.
- Hiểu nhầm nhuộm đen là chống gỉ mạnh (phải kèm dầu).
- Bỏ qua baking với thép cường độ cao → nứt trễ.
- Chỉ định phép xử lý của sắt cho nhôm (không khớp vật liệu–xử lý).
Câu hỏi thường gặp (FAQ)
Q. Chống gỉ rẻ nhất là gì? A. Thường là mạ kẽm điện phân hoặc nhuộm đen. Chọn theo yêu cầu (ngoại quan, độ bền).
Q. Anod làm được trên sắt không? A. Không. Anod (陽極酸化) chỉ áp dụng cho nhôm và một số vật liệu tương tự.
Q. Chiều dày làm đổi kích thước bao nhiêu? A. Tùy phép xử lý. Dù cỡ μm vẫn ảnh hưởng lắp ghép, nên ghi và kiểm tra trên bản vẽ.
Q. Nhuộm đen có làm sai kích thước? A. Chỉ 1–2μm nên đa số ứng dụng bỏ qua được.
Q. Chống giòn hydro thế nào? A. Nung khử hydro (baking) sau khi mạ. Đặc biệt quan trọng với thép cường độ cao.
Tóm tắt
Xử lý bề mặt chọn theo mục đích (chống gỉ/mài mòn/ngoại quan/cách điện) và vật liệu, và điểm mấu chốt về gia công là chiều dày lớp phủ ảnh hưởng kích thước. Chỗ lắp ghép/ren phải tính chiều dày, thép cường độ cao thì baking, mặt không cần xử lý thì che chắn.
Sontis Management giúp quản lý vật liệu, xử lý bề mặt, điều kiện gia công và nối liền báo giá – đơn hàng – kiểm tra. Dùng thử với gói miễn phí.
Quản lý báo giá & tồn kho — miễn phí, ngay hôm nay.
Không cần thẻ tín dụng · 5 phút bắt đầu. Phần mềm quản lý cho xưởng cơ khí.
Bắt đầu dùng miễn phí
