図面・測定の基礎
切削工具の基礎【エンドミル・チップ・ドリルの種類と選び方を図解】
2026年7月2日·読了 3分
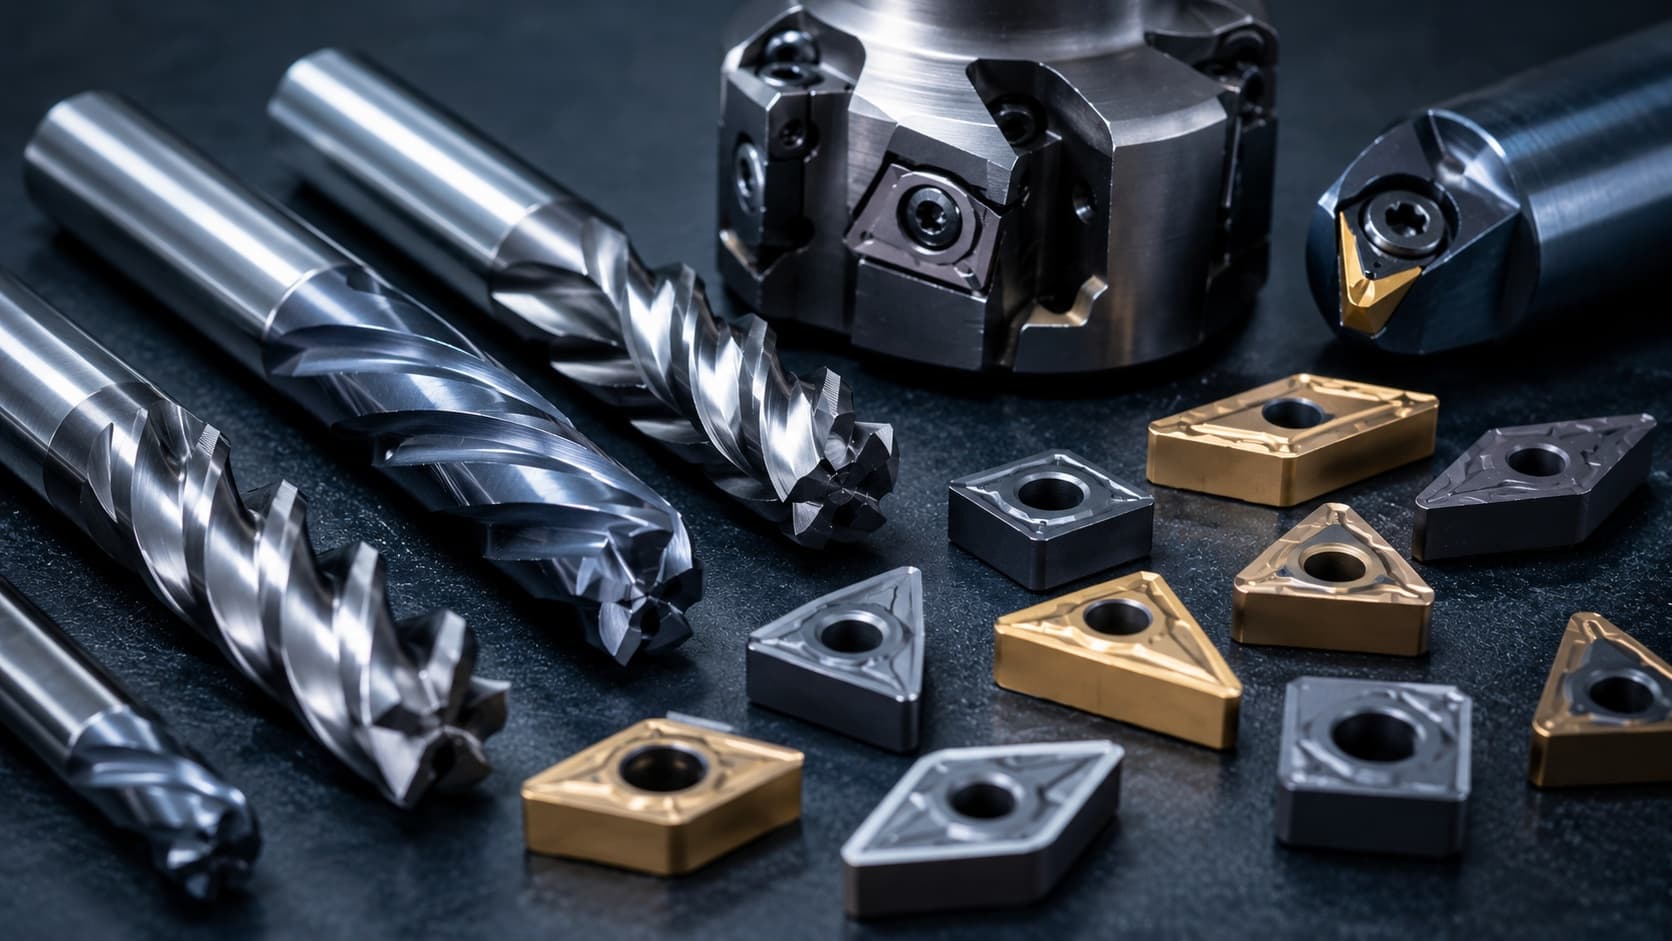
切削工具は、加工の品質・能率・コストを大きく左右します。同じ機械でも、工具の形状・材種・コーティングを被削材に合わせて選ぶことで、仕上げ面・工具寿命・加工時間が変わります。この記事では、主な工具の種類・材種・コーティング・被削材別の選び方を図解でまとめます。
主な切削工具
図1 — 代表的な工具。 フライスはエンドミル、穴あけはドリル、旋盤は**スローアウェイチップ(刃先交換式)**が基本です。
エンドミルの種類
- スクエア:平面・側面・溝の基本。角は直角。
- ボール:先端が球。曲面・3D 加工に。
- ラジアス:角に R。欠けにくく高送りに有利。
- 刃数:2 枚刃=溝が深く排出性◎(アルミ向き)、4 枚刃=剛性・仕上げ◎(鋼向き)。
工具材種(母材)
| 材種 | 特徴 | 向く用途 |
|---|---|---|
| ハイス(HSS) | 靭性◎・安価・研ぎ直し可 | 低速・断続・汎用 |
| 超硬(carbide) | 硬さ◎・高速に強い | 量産・高能率 |
| サーメット | 仕上げ面◎ | 鋼の仕上げ |
| CBN・PCD | 超高硬度 | 焼入鋼・難削・アルミ高速 |
コーティング
被膜で硬さ・耐熱・潤滑を高めます。
- TiN(金色):汎用。
- TiCN:耐摩耗向上。
- TiAlN/AlTiN:耐熱◎、高速・乾式や鋼の加工に。
- DLC:低摩擦、アルミ・非鉄の溶着防止に。
被削材別のポイント
- 鋼:超硬+TiAlN、4 枚刃で剛性重視。
- ステンレス:切れ味と耐熱、加工硬化を避ける安定送り。
- アルミ:2 枚刃・鋭い刃・DLC、高速+クーラントで溶着防止。
- 焼入鋼:CBN や高硬度対応工具で低切込み。
よくある間違い
- 被削材に合わない材種・コーティングで工具寿命が短い。
- アルミを 4 枚刃で削り切屑が詰まる。
- 送り・回転を工具に合わせず欠け・焼けを起こす。
- 摩耗した工具を使い続け、面粗さ・寸法が悪化。
よくある質問(FAQ)
Q. 超硬とハイス、どちらを選ぶ? A. 高速・量産は超硬、断続・低速や研ぎ直し前提はハイス。剛性と条件で選びます。
Q. 刃数はどう選ぶ? A. 切屑排出が要るアルミ・深溝は 2〜3 枚、剛性・仕上げ重視の鋼は 4 枚以上が目安。
Q. コーティングは必須? A. 必須ではないが、被削材に合えば寿命・能率が大きく向上します。
Q. ボールエンドミルはいつ使う? A. 曲面・3D 形状の仕上げに。平面は効率の良いスクエア/ラジアスが基本です。
Q. 工具の寿命はどう判断する? A. 面粗さ悪化・寸法変化・異音・バリで判断。定期交換や摩耗管理が有効です。
まとめ
切削工具は「形状・材種・コーティング」を被削材に合わせて選ぶのが基本。鋼は超硬+TiAlN、アルミは 2 枚刃+DLC、焼入鋼は CBN——条件と剛性に合わせて選び、摩耗を管理すれば、仕上げ・寿命・加工時間を最適化できます。
Sontis Management は、加工条件・工具・見積を一元管理できます。無料プランで今すぐ試せます。

