ノギスの使い方と読み方【0.05mm バーニヤ目盛を図解で解説】
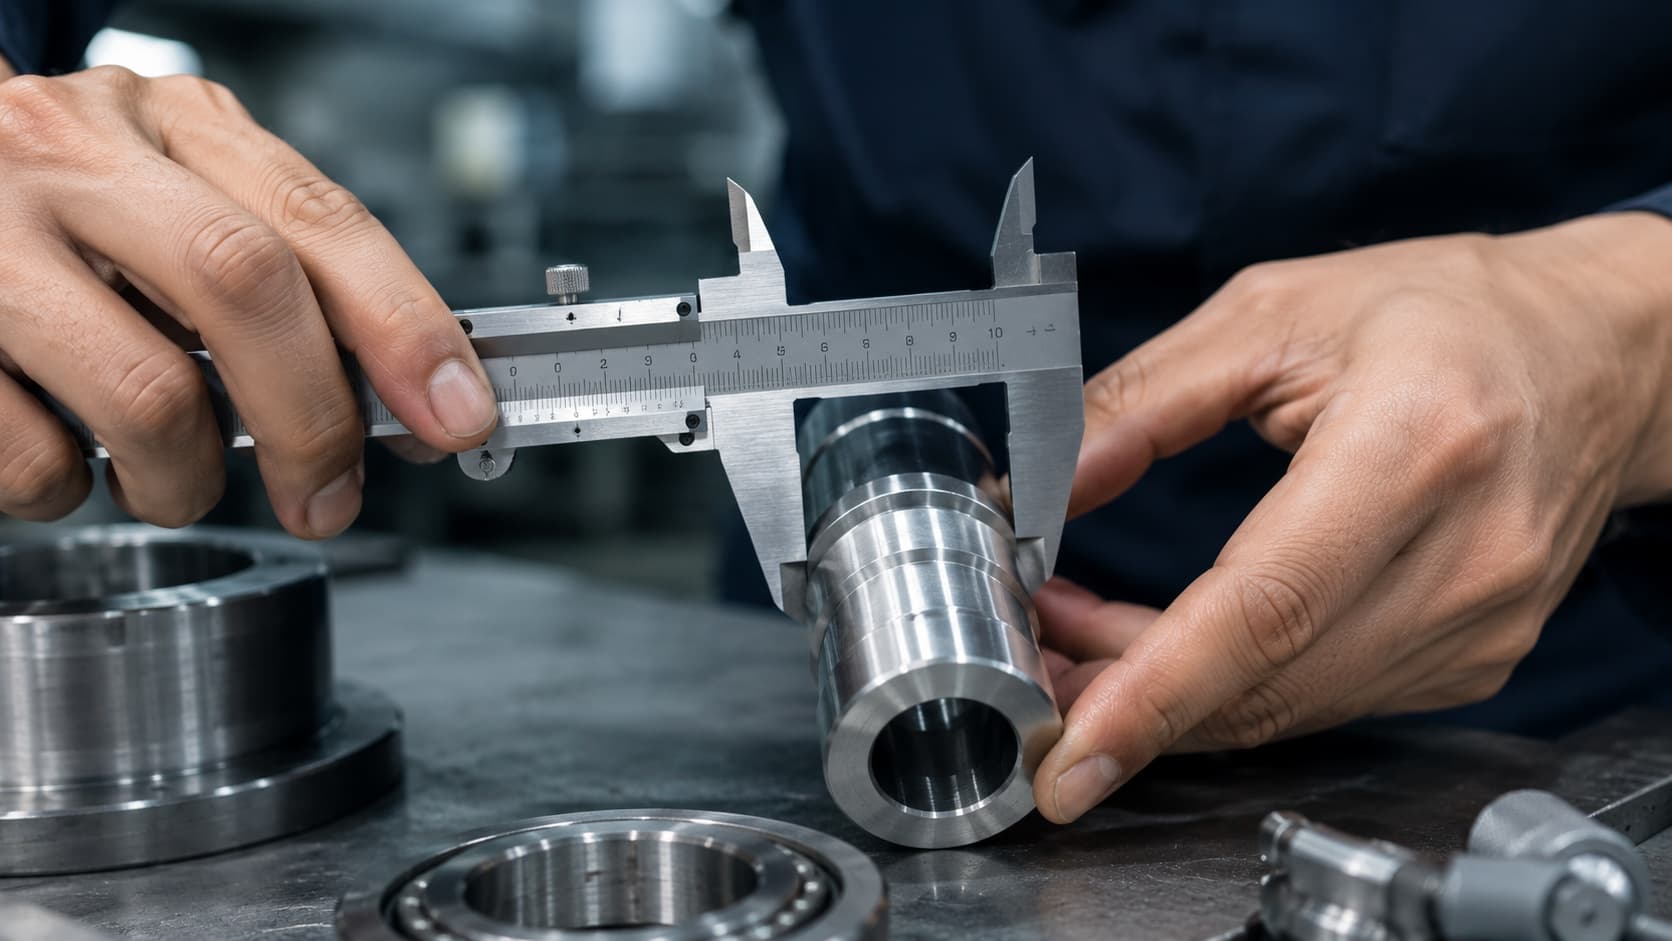
ノギスは、1本で外径・内径・深さ・段差を 0.05mm(または 0.02mm)まで読める、現場で最も使う測定器です。名称はバーニヤ目盛を考案したポルトガルの数学者ノニウス(Nonius)に由来するといわれます。この記事では、各部の名称・目盛の読み方・部位別の測り方・誤差対策・手入れまでを図解でまとめます。
ノギスの種類
- 標準(M形)バーニヤノギス:最も一般的。副尺で 0.05mm を読む。
- ダイヤルノギス:丸型ダイヤルで読み取り、目盛の読み間違いが少ない。
- デジタルノギス:数値表示で 0.01mm 分解能。ゼロ点をどこでも取れる。
- 分解能は副尺の分割で決まり、19mm を 20 分割=0.05mm、39mm を 50 分割=0.02mm が代表的です。
各部の名称と測れるもの
図1 — 各部の名称。 下の大きな爪(外側ジョウ)で外径・幅、上の小さな爪(内側ジョウ)で内径・溝幅、後端から出るデプスバーで深さ、ジョウの段差利用で段差を測ります。主尺が 1mm 単位、**副尺(バーニヤ)**が 0.05mm 単位です。
バーニヤ目盛の読み方(0.05mm)
図2 — 読み方の 3 ステップ。
- 主尺を粗読み:副尺の「0」の線がさす直前の主尺値を読む(図では 12mm)。
- 副尺の一致線を探す:主尺の線とぴったり重なる副尺の目盛を探す(図では 14)。
- 足す:14 × 0.05 = 0.70mm。→ 12 + 0.70 = 12.70mm。
0.02mm ノギスも考え方は同じで、一致線 × 0.02 を足します。
測り方(部位別のコツ)
外径・幅
ジョウの**根元(奥)**で挟み、ワークに対して垂直に当てます。先端で測るとたわみで大きめに出ます。強く締めすぎない——「軽く当たって止まる」程度が適正測定力です。
内径・溝幅
上の内側ジョウを穴に入れ、最大値を探します(穴径は最大、溝幅も同様)。ジョウの厚み分、浅い穴や小径では入らないことがあります。
深さ
本体後端を基準面に密着させ、デプスバーを底に軽く当てます。本体が浮くと深めに出ます。
段差
ステップ(段差測定面)を段に当てて読みます。深さ・段差は当て方でぶれやすいので、2〜3 回測って再現性を確認します。
よくある誤差と対策
| 誤差の原因 | 症状 | 対策 |
|---|---|---|
| 視差(斜め読み) | 読み値がばらつく | 真正面から読む/デジタルを使う |
| 測定力の掛けすぎ | 小さめに出る | 軽く当てて止める |
| アッベ誤差 | ジョウ先端で誤差増 | 根元で測る/精密はマイクロメーター |
| ゼロ点ずれ | 全体が一定量ずれる | 使用前にジョウを閉じて 0 を確認 |
| 温度 | 精密寸法でずれる | 20℃基準、握りっぱなしを避ける |
手入れ(長く正確に使うために)
- 使用後は切粉・油を拭き取り、ジョウのゴミを除く。
- ジョウを閉じてゼロを確認してから収納。長期保管は薄く防錆油を。
- 落下厳禁。落とした個体はゼロ点・平行度を点検する。
ノギスとマイクロメーターの使い分け
| 項目 | ノギス | マイクロメーター |
|---|---|---|
| 分解能 | 0.05/0.02mm | 0.01(推定 0.001)mm |
| 測れる範囲 | 外径・内径・深さ・段差 | 主に外径・厚み |
| 精度 | 中 | 高(アッベの原理を満たす) |
| 使いどころ | 手早い確認 | 公差の厳しい寸法 |
よくある質問(FAQ)
Q. 0.05mm と 0.02mm、どちらを選ぶ? A. 一般用途は 0.05mm で十分。より細かい読みが要るなら 0.02mm やデジタルを選びます。
Q. デジタルノギスは校正不要? A. いいえ。定期的にゼロ点・ゲージブロックで確認が必要です。
Q. 穴径が実寸より小さく出るのはなぜ? A. 内側ジョウで最大値を取れていないため。少し振って一番大きい値を読みます。
Q. どれくらいの力で挟む? A. 「コツンと軽く当たって止まる」程度。締めすぎは小さめの誤差の原因です。
Q. ノギスで 0.01mm 公差を測ってよい? A. 推奨しません。0.01mm 級はマイクロメーターや専用ゲージを使います。
まとめ
ノギスは「主尺の粗読み+副尺の一致線×0.05」で読むのが基本。根元で軽く当て、視差を避け、使用前にゼロを確認すれば、現場の大半の寸法確認はこれで足ります。厳しい公差だけマイクロメーターに切り替えましょう。
Sontis Management は、測定・検査の結果を材料・見積・受注と一元管理できます。無料プランで今すぐ試せます。

