ネジとタップの基礎【メートルねじ・下穴径早見表を図解】
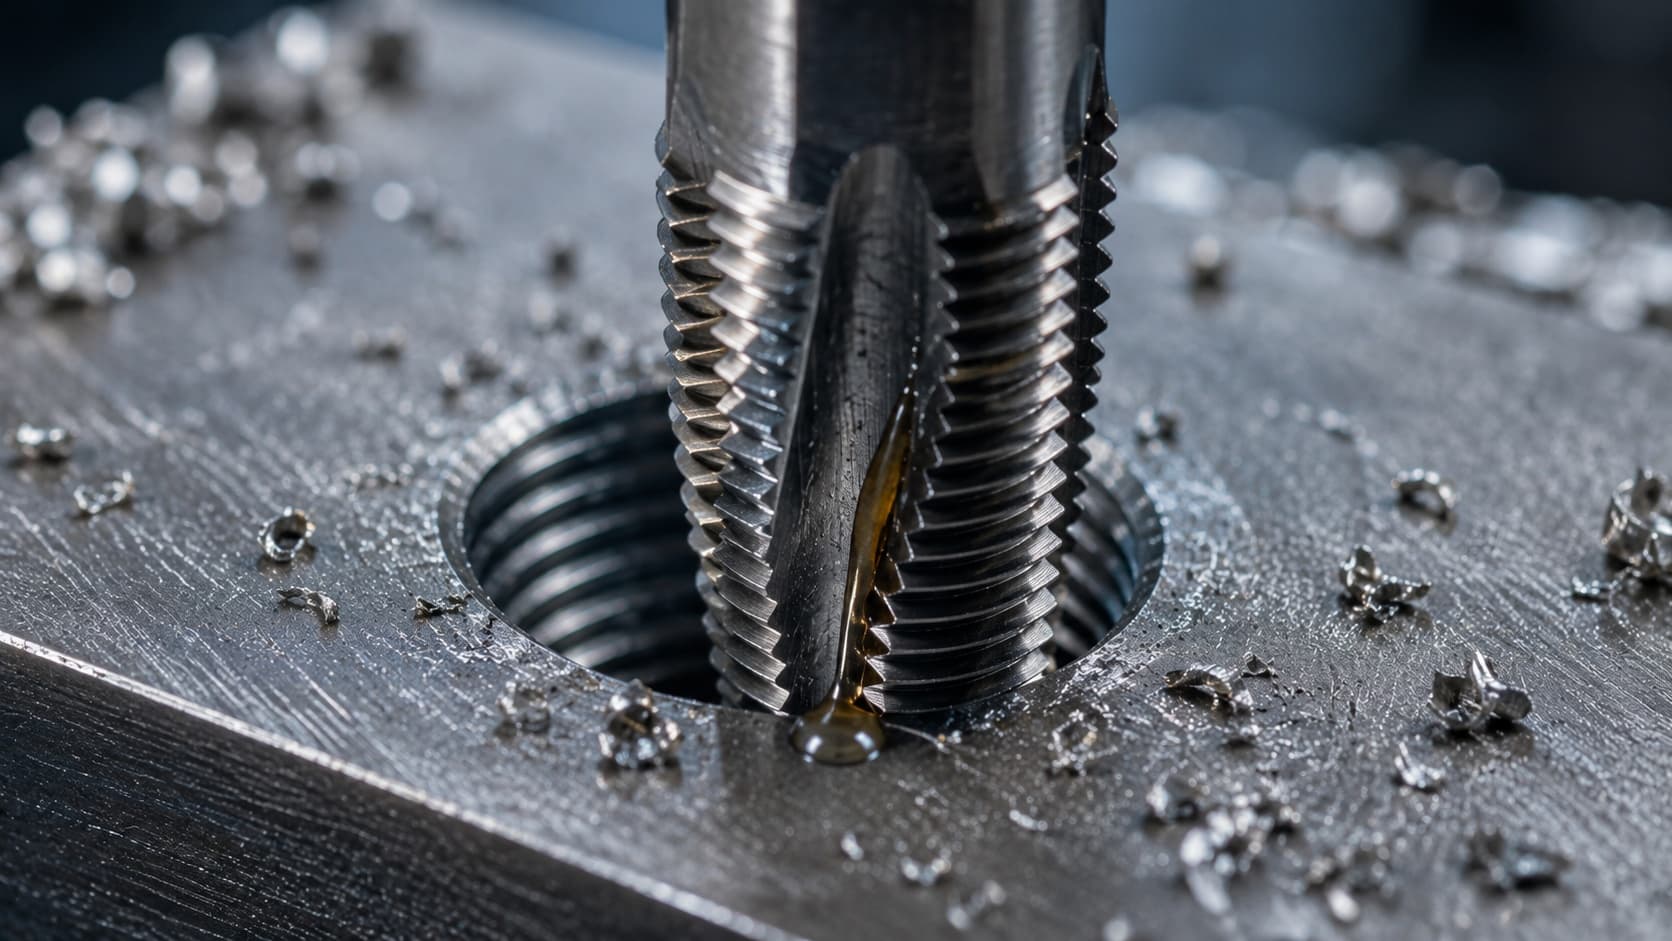
タップは、下穴にめねじを立てる加工です。正しい下穴径とタップの選定が、ネジ精度と工具寿命のカギになります。この記事では、ネジとタップの基礎をまとめます。
ネジの基礎
- メートルねじ(M):最も一般的。「M6」は呼び径6mm
- ピッチ:山と山の間隔。並目(標準)と細目がある
- 呼び方:
M6×1.0(呼び径×ピッチ)。細目はM8×1.0のように表記 - 管用ねじ(G・R):配管用(テーパ/平行)
ねじの主な規格
メートルねじ以外にもさまざまな規格があります。記号とねじ山角度を押さえておくと、確認・発注時の取り違えを防げます。
- メートルねじ(M):最も一般的。頭に「M」を付ける(例
M3=呼び径3mm)。ピッチはP○○、山角度60度。並目と細目がある - インチねじ:1インチ(約25.4mm)を基準に分数で表記し、通常1/8刻み。ピッチはメートルねじの間隔ではなく、1インチあたりの山数で表す。ユニファイ・ウィット・管用ねじを含む
- ユニファイねじ(UN):アメリカ規格で山角度60度。並目=UNC、細目=UNF(極細目 UNEF もあり)。自動車・バイク・機械などに多用
- ウィットねじ(W):
W1/2などと表記、山角度55度。角度が異なるため同サイズでもユニファイねじと原則互換性なし(一部の山数が一致するサイズを除く)。判別にはねじゲージや仕様書が必要 - 管用ねじ:管の接合用。山角度55度で、テーパーと平行の2種類
管用ねじ:テーパーと平行
- 管用テーパーねじ(JIS B0203 / ISO 7/1):円錐状でテーパー1/16。水密・気密を目的とする箇所に使用。おねじ R(旧PT)、めねじ Rc(旧PT)。テーパーおねじ用の平行めねじは Rp(旧PS)
- 管用平行ねじ(JIS B0202 / ISO 228/1):円筒状で機械的接合に使用。記号 G(旧PF)。おねじには精度等級 A または B を付帯(B級はA級の二倍の公差)。例
G3/8A
| 管用ねじの種類 | 記号(旧) | 山角度 |
|---|---|---|
| 管用テーパ — テーパおねじ | R(PT) | 55度 |
| 管用テーパ — テーパめねじ | Rc(PT) | 55度 |
| 管用テーパ — 平行めねじ | Rp(PS) | 55度 |
| 管用平行 — 平行おねじ | G(PF)、A/B級 | 55度 |
| 管用平行 — 平行めねじ | G(PF) | 55度 |
タップ下穴径の早見表(メートル並目)
下穴径 ≒ 呼び径 − ピッチ が目安です。
| ねじ | ピッチ | 下穴径の目安 |
|---|---|---|
| M2 | 0.4 | 1.6mm |
| M3 | 0.5 | 2.5mm |
| M4 | 0.7 | 3.3mm |
| M5 | 0.8 | 4.2mm |
| M6 | 1.0 | 5.0mm |
| M8 | 1.25 | 6.8mm |
| M10 | 1.5 | 8.5mm |
| M12 | 1.75 | 10.2mm |
詳細寸法表(そのまま加工に使えます)
以下の表は機械のそばでそのまま引けます:ねじを選べば 下穴径、めねじ寸法、おねじ寸法 が嵌め合い公差付きで分かります。メートルねじの min–max は最も一般的な 6g(おねじ)/ 6H(めねじ)(ISO 965 / JIS B0209)。単位:mm。
列の読み方(メートルねじ): d=おねじ外径(この寸法までねじ切り);d₂ = D₂=有効径(嵌め合いを決める最重要寸法・ゲージ検査の対象);D₁=めねじ谷径(タップ後の穴の許容範囲=下穴ドリルはこの範囲に入ること);D(めねじ内径)最小=呼び径。おねじは呼び寸法より 下側、めねじは 上側 に寸法帯があり、これで嵌め合いすきまが生じます。
図1 — 径の見分け方。 おねじ(ボルト)は山の頂=最大の外径 d、谷=d₁。めねじ(ナット/穴)は山の頂=最小の内径 D₁(=穴)、谷=D。d₂/D₂ は有効径(嵌め合いを決定)、P はピッチ。
メートル並目(coarse)— M1.6–M39、公差 6g/6H
| ねじ | ピッチ P | 下穴 | おねじ d max | d min | おねじ d₂ max | d₂ min | めねじ D₂ max | D₂ min | めねじ D₁ max | D₁ min |
|---|---|---|---|---|---|---|---|---|---|---|
| M1.6 | 0.35 | 1.25 | 1.581 | 1.496 | 1.354 | 1.291 | 1.458 | 1.373 | 1.321 | 1.221 |
| M2 | 0.40 | 1.60 | 1.981 | 1.886 | 1.721 | 1.654 | 1.830 | 1.740 | 1.679 | 1.567 |
| M2.5 | 0.45 | 2.05 | 2.480 | 2.380 | 2.188 | 2.117 | 2.303 | 2.208 | 2.138 | 2.013 |
| M3 | 0.50 | 2.50 | 2.980 | 2.874 | 2.655 | 2.580 | 2.775 | 2.675 | 2.599 | 2.459 |
| M3.5 | 0.60 | 2.90 | 3.479 | 3.354 | 3.089 | 3.004 | 3.222 | 3.110 | 3.010 | 2.850 |
| M4 | 0.70 | 3.30 | 3.978 | 3.838 | 3.523 | 3.433 | 3.663 | 3.545 | 3.422 | 3.242 |
| M5 | 0.80 | 4.20 | 4.976 | 4.826 | 4.456 | 4.361 | 4.605 | 4.480 | 4.334 | 4.134 |
| M6 | 1.00 | 5.00 | 5.974 | 5.794 | 5.324 | 5.212 | 5.500 | 5.350 | 5.153 | 4.917 |
| M8 | 1.25 | 6.80 | 7.972 | 7.760 | 7.160 | 7.042 | 7.348 | 7.188 | 6.912 | 6.647 |
| M10 | 1.50 | 8.50 | 9.968 | 9.732 | 8.994 | 8.862 | 9.206 | 9.026 | 8.676 | 8.376 |
| M12 | 1.75 | 10.20 | 11.966 | 11.701 | 10.829 | 10.679 | 11.063 | 10.863 | 10.441 | 10.106 |
| M14 | 2.00 | 12.00 | 13.962 | 13.682 | 12.663 | 12.503 | 12.913 | 12.701 | 12.210 | 11.835 |
| M16 | 2.00 | 14.00 | 15.962 | 15.682 | 14.663 | 14.503 | 14.913 | 14.701 | 14.210 | 13.835 |
| M18 | 2.50 | 15.50 | 17.958 | 17.623 | 16.334 | 16.164 | 16.600 | 16.376 | 15.744 | 15.294 |
| M20 | 2.50 | 17.50 | 19.958 | 19.623 | 18.334 | 18.164 | 18.600 | 18.376 | 17.744 | 17.294 |
| M22 | 2.50 | 19.50 | 21.958 | 21.623 | 20.334 | 20.164 | 20.600 | 20.376 | 19.744 | 19.294 |
| M24 | 3.00 | 21.00 | 23.952 | 23.577 | 22.003 | 21.803 | 22.316 | 22.051 | 21.252 | 20.752 |
| M27 | 3.00 | 24.00 | 26.952 | 26.577 | 25.003 | 24.803 | 25.316 | 25.051 | 24.252 | 23.752 |
| M30 | 3.50 | 26.50 | 29.947 | 29.522 | 27.674 | 27.462 | 28.007 | 27.727 | 26.771 | 26.211 |
| M33 | 3.50 | 29.50 | 32.947 | 32.522 | 30.674 | 30.462 | 31.007 | 30.727 | 29.771 | 29.211 |
| M36 | 4.00 | 32.00 | 35.940 | 35.465 | 33.342 | 33.118 | 33.702 | 33.402 | 32.270 | 31.670 |
| M39 | 4.00 | 35.00 | 38.940 | 38.465 | 36.342 | 36.118 | 36.702 | 36.402 | 35.270 | 34.670 |
メートル細目(fine)— 公差 6g/6H
| ねじ | ピッチ P | 下穴 | おねじ d max | d min | おねじ d₂ max | d₂ min | めねじ D₂ max | D₂ min | めねじ D₁ max | D₁ min |
|---|---|---|---|---|---|---|---|---|---|---|
| M8x1 | 1.00 | 7.00 | 7.974 | 7.794 | 7.324 | 7.212 | 7.500 | 7.350 | 7.153 | 6.917 |
| M10x1 | 1.00 | 9.00 | 9.974 | 9.794 | 9.324 | 9.212 | 9.500 | 9.350 | 9.153 | 8.917 |
| M10x1.25 | 1.25 | 8.80 | 9.972 | 9.760 | 9.160 | 9.042 | 9.348 | 9.188 | 8.912 | 8.647 |
| M12x1.25 | 1.25 | 10.80 | 11.972 | 11.760 | 11.160 | 11.028 | 11.368 | 11.188 | 10.912 | 10.647 |
| M12x1.5 | 1.50 | 10.50 | 11.968 | 11.732 | 10.994 | 10.854 | 11.216 | 11.026 | 10.676 | 10.376 |
| M14x1.5 | 1.50 | 12.50 | 13.968 | 13.732 | 12.994 | 12.854 | 13.216 | 13.026 | 12.676 | 12.376 |
| M16x1.5 | 1.50 | 14.50 | 15.968 | 15.732 | 14.994 | 14.854 | 15.216 | 15.026 | 14.676 | 14.376 |
| M18x1.5 | 1.50 | 16.50 | 17.968 | 17.732 | 16.994 | 16.854 | 17.216 | 17.026 | 16.676 | 16.376 |
| M20x1.5 | 1.50 | 18.50 | 19.968 | 19.732 | 18.994 | 18.854 | 19.216 | 19.026 | 18.676 | 18.376 |
| M20x2 | 2.00 | 18.00 | 19.962 | 19.682 | 18.663 | 18.503 | 18.913 | 18.701 | 18.210 | 17.835 |
| M22x1.5 | 1.50 | 20.50 | 21.968 | 21.732 | 20.994 | 20.854 | 21.216 | 21.026 | 20.676 | 20.376 |
| M24x2 | 2.00 | 22.00 | 23.962 | 23.682 | 22.663 | 22.493 | 22.925 | 22.701 | 22.210 | 21.835 |
| M30x2 | 2.00 | 28.00 | 29.962 | 29.682 | 28.663 | 28.493 | 28.925 | 28.701 | 28.210 | 27.835 |
| M36x3 | 3.00 | 33.00 | 35.952 | 35.577 | 34.003 | 33.803 | 34.316 | 34.051 | 33.252 | 32.752 |
細目は同一径でも複数ピッチがあるため、必ずピッチを明記(例 M12×1.5)。
図2 — 規格による山角度。 メートル・ユニファイは 60°、ウィット・管用ねじは 55°。同サイズでも角度が違えば 互換不可。いずれも山の頂が外径、谷が内径。
ユニファイ並目 — UNC(山角度60°)
| ねじ | 山数/inch (TPI) | ピッチ P (mm) | 外径 d (mm) | 有効径 d₂ (mm) | めねじ谷径 D₁ (mm) | 下穴 ≈ (mm) |
|---|---|---|---|---|---|---|
| No.4-40 | 40 | 0.635 | 2.845 | 2.433 | 2.158 | 2.26 |
| No.6-32 | 32 | 0.794 | 3.505 | 2.989 | 2.646 | 2.71 |
| No.8-32 | 32 | 0.794 | 4.166 | 3.650 | 3.307 | 3.45 |
| No.10-24 | 24 | 1.058 | 4.826 | 4.139 | 3.680 | 3.80 |
| 1/4-20 | 20 | 1.270 | 6.350 | 5.525 | 4.975 | 5.11 |
| 5/16-18 | 18 | 1.411 | 7.938 | 7.021 | 6.410 | 6.53 |
| 3/8-16 | 16 | 1.587 | 9.525 | 8.494 | 7.806 | 7.94 |
| 7/16-14 | 14 | 1.814 | 11.113 | 9.935 | 9.149 | 9.35 |
| 1/2-13 | 13 | 1.954 | 12.700 | 11.431 | 10.585 | 10.72 |
| 5/8-11 | 11 | 2.309 | 15.875 | 14.375 | 13.375 | 13.49 |
| 3/4-10 | 10 | 2.540 | 19.050 | 17.400 | 16.300 | 16.66 |
| 7/8-9 | 9 | 2.822 | 22.225 | 20.392 | 19.170 | 19.45 |
| 1"-8 | 8 | 3.175 | 25.400 | 23.338 | 21.963 | 22.25 |
ユニファイ細目 — UNF(山角度60°)
| ねじ | 山数/inch (TPI) | ピッチ P (mm) | 外径 d (mm) | 有効径 d₂ (mm) | めねじ谷径 D₁ (mm) | 下穴 ≈ (mm) |
|---|---|---|---|---|---|---|
| No.10-32 | 32 | 0.794 | 4.826 | 4.310 | 3.967 | 4.04 |
| 1/4-28 | 28 | 0.907 | 6.350 | 5.761 | 5.368 | 5.41 |
| 5/16-24 | 24 | 1.058 | 7.938 | 7.251 | 6.792 | 6.91 |
| 3/8-24 | 24 | 1.058 | 9.525 | 8.838 | 8.379 | 8.43 |
| 7/16-20 | 20 | 1.270 | 11.113 | 10.288 | 9.738 | 9.91 |
| 1/2-20 | 20 | 1.270 | 12.700 | 11.875 | 11.325 | 11.51 |
| 9/16-18 | 18 | 1.411 | 14.288 | 13.371 | 12.760 | 12.93 |
| 5/8-18 | 18 | 1.411 | 15.875 | 14.958 | 14.347 | 14.51 |
| 3/4-16 | 16 | 1.587 | 19.050 | 18.019 | 17.331 | 17.46 |
| 1"-12 | 12 | 2.117 | 25.400 | 24.025 | 23.109 | 23.25 |
インチねじの d₂・D₁ は 60°(ユニファイ)/55°(ウィット)基準の 基本寸法。下穴は約75%ねじの参考値(最寄りのドリルを選択)。嵌め合い公差は独自体系:ユニファイは ASME B1.1 の 2A/2B(または3A/3B)。
ウィット並目 — BSW(山角度55°)
| ねじ | 山数/inch (TPI) | ピッチ P (mm) | 外径 d (mm) | 有効径 d₂ (mm) | めねじ谷径 D₁ (mm) | 下穴 ≈ (mm) |
|---|---|---|---|---|---|---|
| 1/8-40 | 40 | 0.635 | 3.175 | 2.768 | 2.362 | 2.55 |
| 3/16-24 | 24 | 1.058 | 4.763 | 4.085 | 3.408 | 3.70 |
| 1/4-20 | 20 | 1.270 | 6.350 | 5.537 | 4.724 | 5.10 |
| 5/16-18 | 18 | 1.411 | 7.938 | 7.034 | 6.131 | 6.50 |
| 3/8-16 | 16 | 1.587 | 9.525 | 8.508 | 7.492 | 7.90 |
| 7/16-14 | 14 | 1.814 | 11.113 | 9.951 | 8.790 | 9.30 |
| 1/2-12 | 12 | 2.117 | 12.700 | 11.345 | 9.989 | 10.50 |
| 5/8-11 | 11 | 2.309 | 15.875 | 14.396 | 12.918 | 13.50 |
| 3/4-10 | 10 | 2.540 | 19.050 | 17.424 | 15.797 | 16.25 |
| 7/8-9 | 9 | 2.822 | 22.225 | 20.418 | 18.611 | 19.25 |
| 1"-8 | 8 | 3.175 | 25.400 | 23.367 | 21.334 | 22.00 |
ウィット細目 — BSF(山角度55°)
| ねじ | 山数/inch (TPI) | ピッチ P (mm) | 外径 d (mm) | 有効径 d₂ (mm) | めねじ谷径 D₁ (mm) | 下穴 ≈ (mm) |
|---|---|---|---|---|---|---|
| 1/4-26 | 26 | 0.977 | 6.350 | 5.724 | 5.099 | 5.30 |
| 5/16-22 | 22 | 1.155 | 7.938 | 7.199 | 6.459 | 6.80 |
| 3/8-20 | 20 | 1.270 | 9.525 | 8.712 | 7.899 | 8.30 |
| 7/16-18 | 18 | 1.411 | 11.113 | 10.209 | 9.306 | 9.70 |
| 1/2-16 | 16 | 1.587 | 12.700 | 11.683 | 10.667 | 11.10 |
| 5/8-14 | 14 | 1.814 | 15.875 | 14.713 | 13.552 | 14.00 |
| 3/4-12 | 12 | 2.117 | 19.050 | 17.695 | 16.339 | 16.75 |
| 1"-10 | 10 | 2.540 | 25.400 | 23.774 | 22.147 | 22.75 |
ウィット(W)は山角度55°で、同サイズでもユニファイ60°と 混用不可。公差は BS 84(close/medium/free)。
図3 — 平行ねじとテーパねじ。 G(平行)は外径が一定で機械的接合に、R/Rc(テーパ)は外径がテーパ1/16で漸減し水密・気密に使用。
管用平行ねじ — G(JIS B0202 / ISO 228)
| ねじ | TPI | 外径 (mm) | 有効径 (mm) | 谷径 (mm) | めねじ下穴 ≈ (mm) |
|---|---|---|---|---|---|
| G1/8 | 28 | 9.728 | 9.147 | 8.566 | 8.80 |
| G1/4 | 19 | 13.157 | 12.301 | 11.445 | 11.80 |
| G3/8 | 19 | 16.662 | 15.806 | 14.950 | 15.25 |
| G1/2 | 14 | 20.955 | 19.793 | 18.631 | 19.00 |
| G3/4 | 14 | 26.441 | 25.279 | 24.117 | 24.50 |
| G1 | 11 | 33.249 | 31.770 | 30.291 | 30.75 |
| G1-1/4 | 11 | 41.910 | 40.431 | 38.952 | 39.50 |
| G1-1/2 | 11 | 47.803 | 46.324 | 44.845 | 45.25 |
| G2 | 11 | 59.614 | 58.135 | 56.656 | 57.00 |
管用テーパねじ — R(おねじ)/ Rc(めねじ)(JIS B0203 / ISO 7)
| ねじ | TPI | 外径 (mm) | 有効径 (mm) | 谷径 (mm) | めねじ下穴 ≈ (mm) |
|---|---|---|---|---|---|
| R/Rc1/8 | 28 | 9.728 | 9.147 | 8.566 | 8.40 |
| R/Rc1/4 | 19 | 13.157 | 12.301 | 11.445 | 11.20 |
| R/Rc3/8 | 19 | 16.662 | 15.806 | 14.950 | 14.75 |
| R/Rc1/2 | 14 | 20.955 | 19.793 | 18.631 | 18.25 |
| R/Rc3/4 | 14 | 26.441 | 25.279 | 24.117 | 23.75 |
| R/Rc1 | 11 | 33.249 | 31.770 | 30.291 | 30.00 |
| R/Rc1-1/4 | 11 | 41.910 | 40.431 | 38.952 | 38.75 |
| R/Rc1-1/2 | 11 | 47.803 | 46.324 | 44.845 | 44.50 |
| R/Rc2 | 11 | 59.614 | 58.135 | 56.656 | 56.00 |
管用ねじは山角度55°。径は 基準面での基本寸法(テーパR/Rcは基準平面で採寸、テーパ1/16)。めねじ下穴は一般的な実用値。ねじゲージとタップ工具資料で再確認してください。
通し穴と止まり穴
- 通し穴:貫通する穴。先端テーパの長い**先タップ(通しタップ)**が使いやすい
- 止まり穴:底のある穴。奥までねじを立てられ、切りくずを上に排出するスパイラルタップが有利
タップの種類
| 種類 | 向く穴 | 特徴 |
|---|---|---|
| ハンドタップ(先・中・上げ) | 手仕上げ・通し | 3本セットで段階的に |
| スパイラルタップ | 止まり穴 | 切りくずを上に排出 |
| ポイント(ガン)タップ | 通し穴 | 切りくずを前に押し出す |
タップ加工のコツ
- 下穴径を守る(大きすぎ=ねじ山不足、小さすぎ=折損)
- 切削油を使う
- まっすぐ立てる(傾くと不良・折損)
- 止まり穴は切りくず排出に注意(スパイラルタップが有利)
よくある質問(FAQ)
Q. 下穴径が分からないときは? A. 「呼び径 − ピッチ」で概算できます(例 M6×1.0 → 6−1=5mm)。早見表やドリル表で確認しましょう。
Q. タップが折れる原因は? A. 下穴が小さすぎる、切りくず詰まり、傾き、切削油不足などです。止まり穴はスパイラルタップが安全です。
Q. 並目と細目はどう違う? A. 細目はピッチが小さく、緩みにくく微調整に向きます。並目が最も一般的です。
まとめ
ネジ加工は「正しい下穴径 × 穴の種類に合ったタップ」が基本。早見表を手元に置いておくと安心です。
Sontis Management は加工情報や見積を一元管理。無料プランで今すぐ試せます。

