図面・測定の基礎
マイクロメーターの使い方と読み方【0.01mm 測定を図解で解説】
2026年7月11日·読了 4分
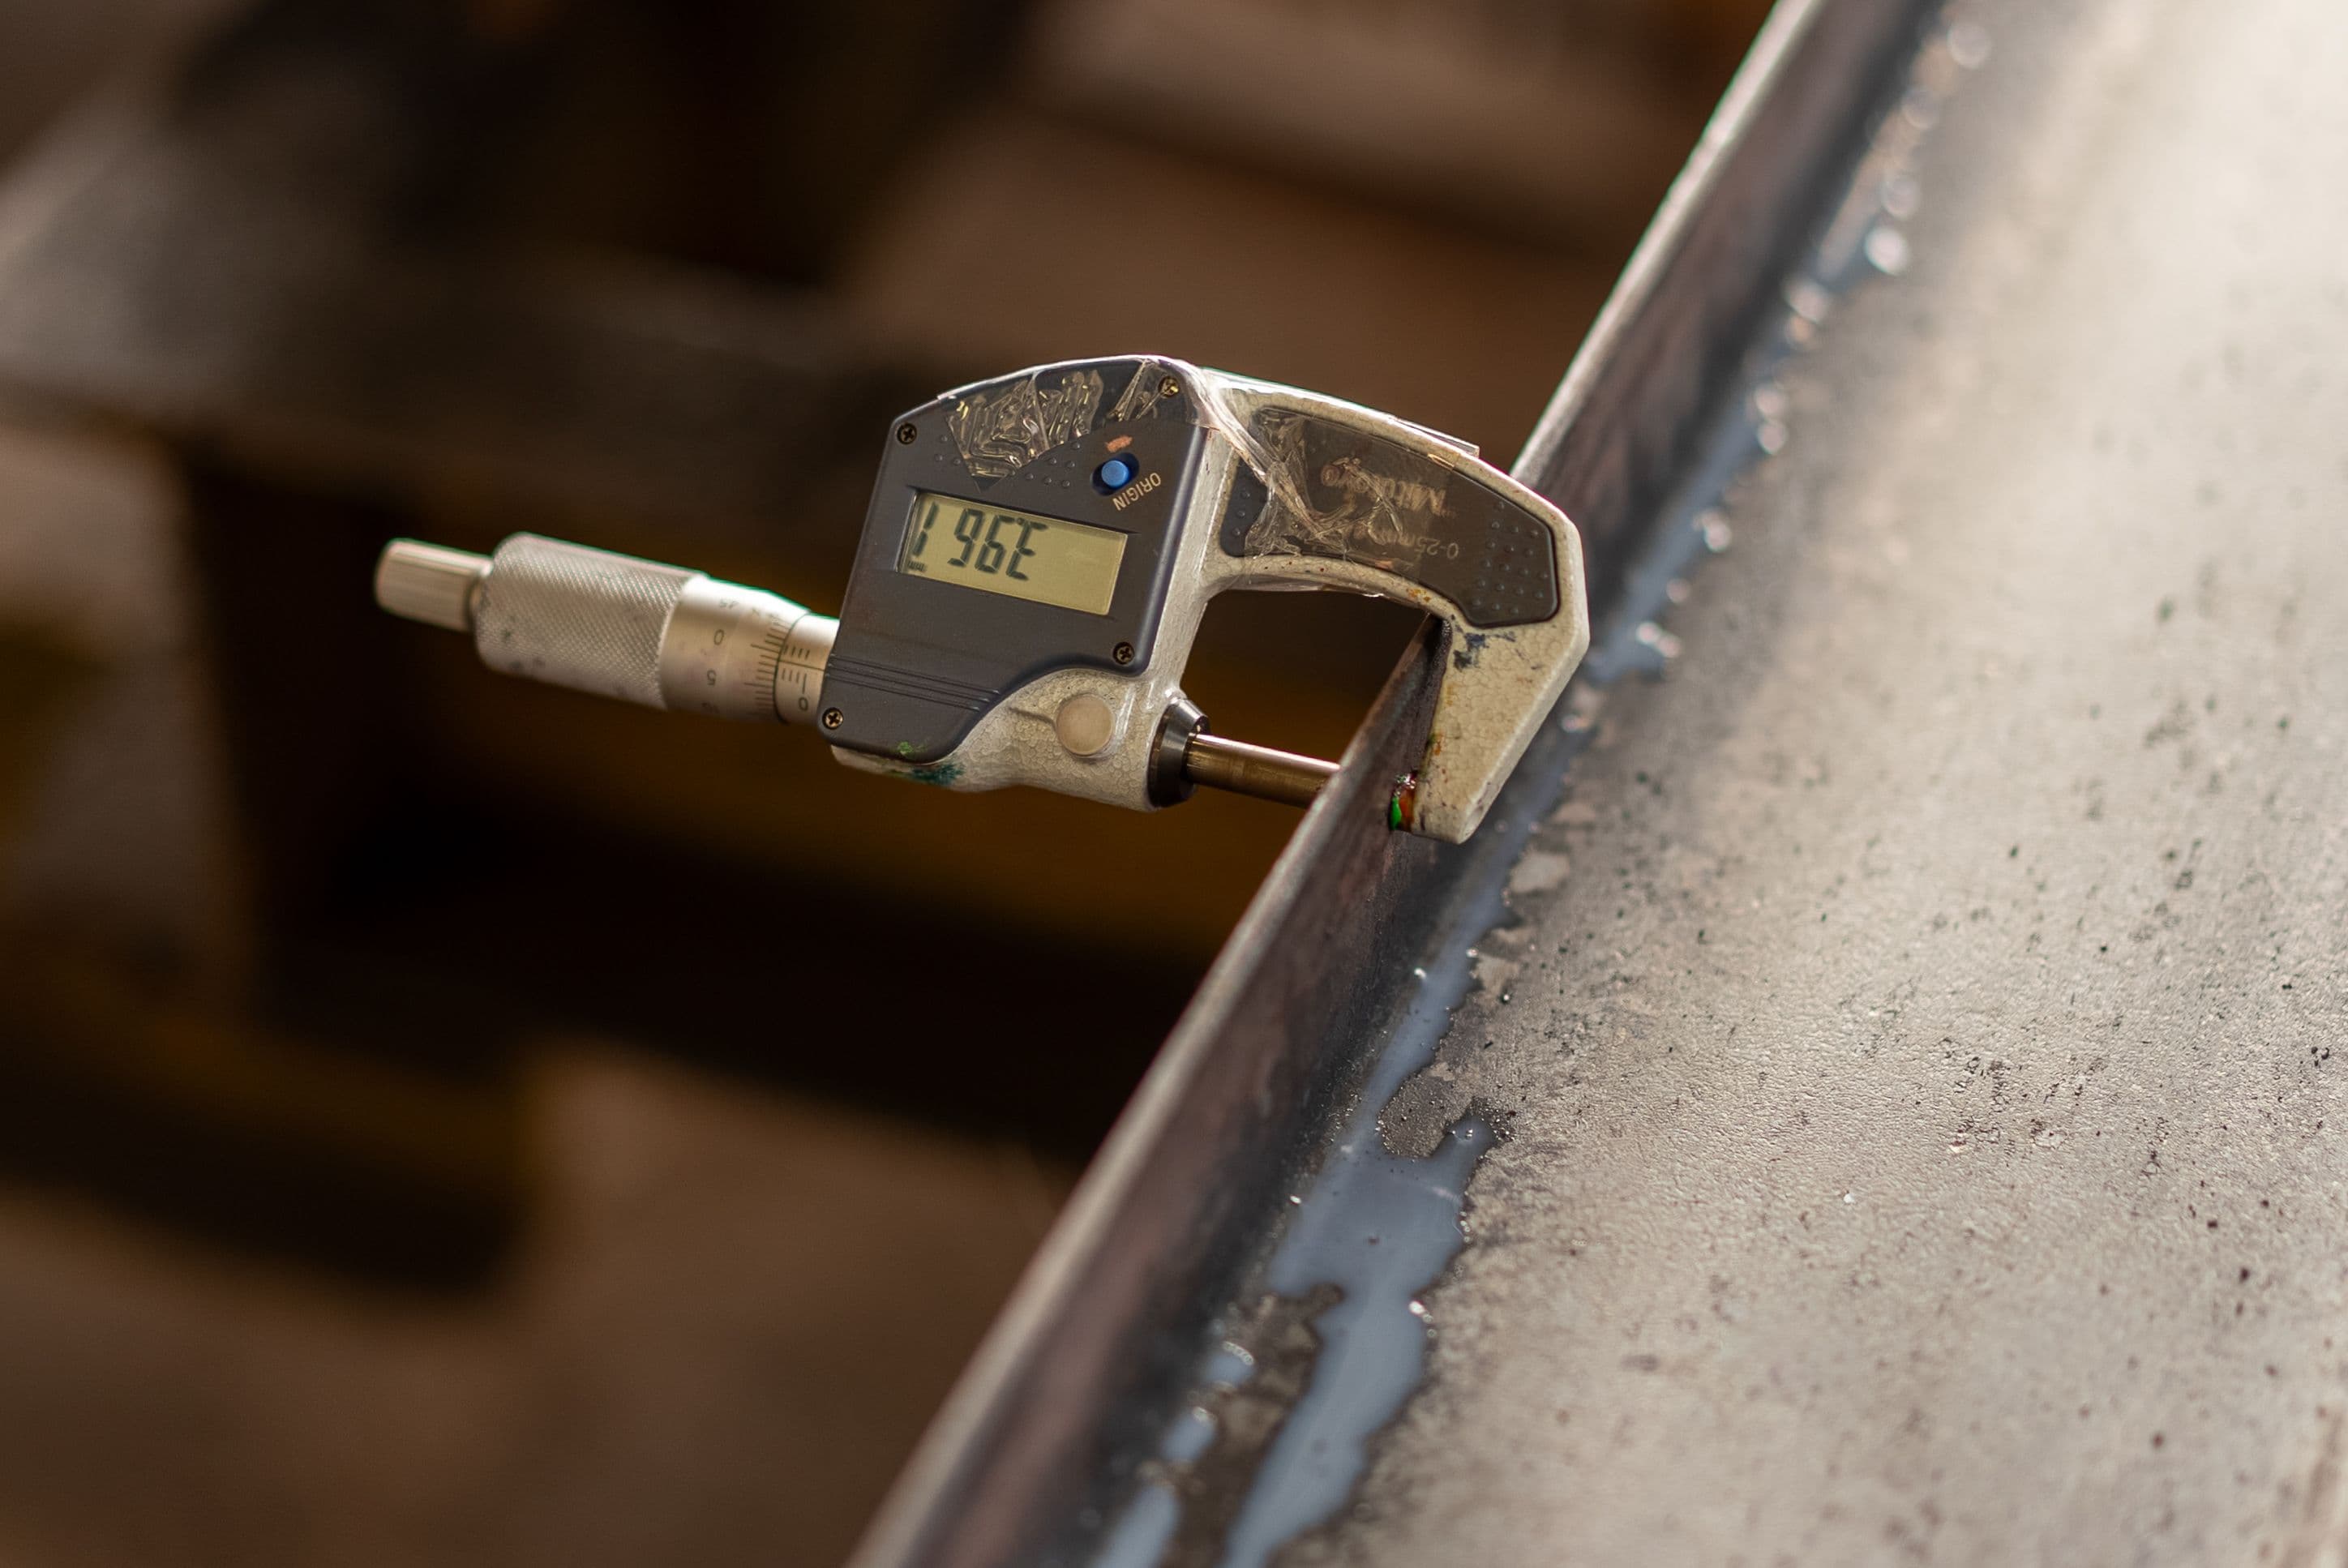
マイクロメーターは、ねじの送りを利用して 0.01mm 単位(目分量で 0.001mm)まで測れる高精度測定器です。測定軸と目盛軸が一直線に並ぶ「アッベの原理」を満たすため、ノギスより高精度に読めます。この記事では、各部の名称・0.01mm の読み方・正しい手順・ゼロ点調整・誤差対策までを図解でまとめます。
マイクロメーターの種類
- 外側マイクロメーター:最も一般的。外径・厚みを測る。0〜25、25〜50mm… と 25mm 刻みで測定範囲が分かれる。
- 内側マイクロメーター:穴径・溝幅を測る。
- デプスマイクロメーター:深さ・段差。
- 歯厚・ねじ用など専用形もある。
各部の名称
- フレーム:全体を支える C 形の本体。
- アンビル / スピンドル:ワークを挟む固定側・可動側の測定面。
- スリーブ:0.5mm 目盛の主尺(基準線つき)。
- シンブル:50 分割の副尺(1 回転=0.5mm)。
- ラチェットストップ:一定の測定力で止めるための機構。
- クランプ:読み取り時に軸を固定する。
読み方(0.01mm 単位)
図1 — 読み方の 2 ステップ。
- スリーブを読む:基準線が出しているスリーブ目盛を読む。上段が 1mm、下段が 0.5mm(図では 7.5mm)。
- シンブルを読む:基準線に一致するシンブル目盛 × 0.01(図では 32 → 0.32mm)。
- 足す:7.5 + 0.32 = 7.82mm。
シンブルが一周すると 0.5mm 進む点、下段の 0.5mm 目盛の見落としに注意します。
正しい測定手順
- 測定面をきれいに拭き、ゼロ点を確認する。
- ワークをアンビルに当て、シンブルを回して近づける。
- 最後は必ずラチェットストップで「カチカチ」2〜3 回——一定の測定力にする。
- 必要ならクランプで固定して読む。
- 同じ箇所を 2〜3 回測り、再現性を確認する。
ゼロ点調整
- 0〜25mm:アンビルとスピンドルを直接閉じ、ゼロを確認。ずれていればスリーブを専用スパナで微調整。
- 25mm 以上:付属の**基準棒(標準棒)**を挟んでゼロ点を合わせる。
- 温度の影響を避けるため、測定面と基準棒は 20℃になじませ、素手で長く握らない。
よくある誤差と対策
| 誤差の原因 | 症状 | 対策 |
|---|---|---|
| 測定力のばらつき | 値が安定しない | 必ずラチェットで止める |
| ゼロ点ずれ | 全体が一定量ずれる | 使用前・後にゼロ確認 |
| 測定面の汚れ・キズ | 大きめ/不安定 | 拭く/傷は校正・修理 |
| 温度 | μm 単位でずれる | 20℃基準、握りっぱなしを避ける |
| フレームのたわみ | 深い位置で誤差 | 無理な姿勢で押し込まない |
手入れ
- 使用後は測定面を拭き、薄く防錆油を塗る。長期保管はアンビルとスピンドルをわずかに開けて保管(密着結露を防ぐ)。
- 落下厳禁。定期的に基準棒・ゲージブロックで校正する。
マイクロメーターとノギスの使い分け
| 項目 | マイクロメーター | ノギス |
|---|---|---|
| 分解能 | 0.01(推定 0.001)mm | 0.05/0.02mm |
| 精度 | 高(アッベの原理を満たす) | 中 |
| 測れる範囲 | 25mm 刻み・主に外径 | 外径・内径・深さ・段差 |
| 使いどころ | 公差の厳しい寸法 | 手早い確認 |
よくある質問(FAQ)
Q. ラチェットは必ず使う? A. はい。測定力を一定にする要。直接シンブルを締めると強すぎて小さめに出ます。
Q. 0.001mm まで読めるの? A. スリーブ側にバーニヤが付いた機種なら目分量ではなく 0.001mm 読取が可能です。
Q. 0〜25mm 以外はゼロ調整できない? A. 付属の基準棒でゼロ点を合わせます。基準棒がないと正確な測定はできません。
Q. 内径は測れる? A. 外側マイクロメーターでは不可。内側マイクロメーターやシリンダーゲージを使います。
Q. 保管時に閉じてはいけない? A. 測定面を密着させたままだと結露・固着の原因に。わずかに開けて保管します。
まとめ
マイクロメーターは「スリーブ(0.5mm)+シンブル(0.01mm)」で読み、ラチェットで測定力を一定にするのが精度の要。使用前後のゼロ確認と温度管理を習慣にすれば、公差の厳しい寸法も安定して測れます。
Sontis Management は、測定・検査の結果を材料・見積・受注と一元管理できます。無料プランで今すぐ試せます。

