図面・測定の基礎
研削加工の基礎【平面・円筒・内面研削と使いどころを図解】
2026年7月5日·読了 3分
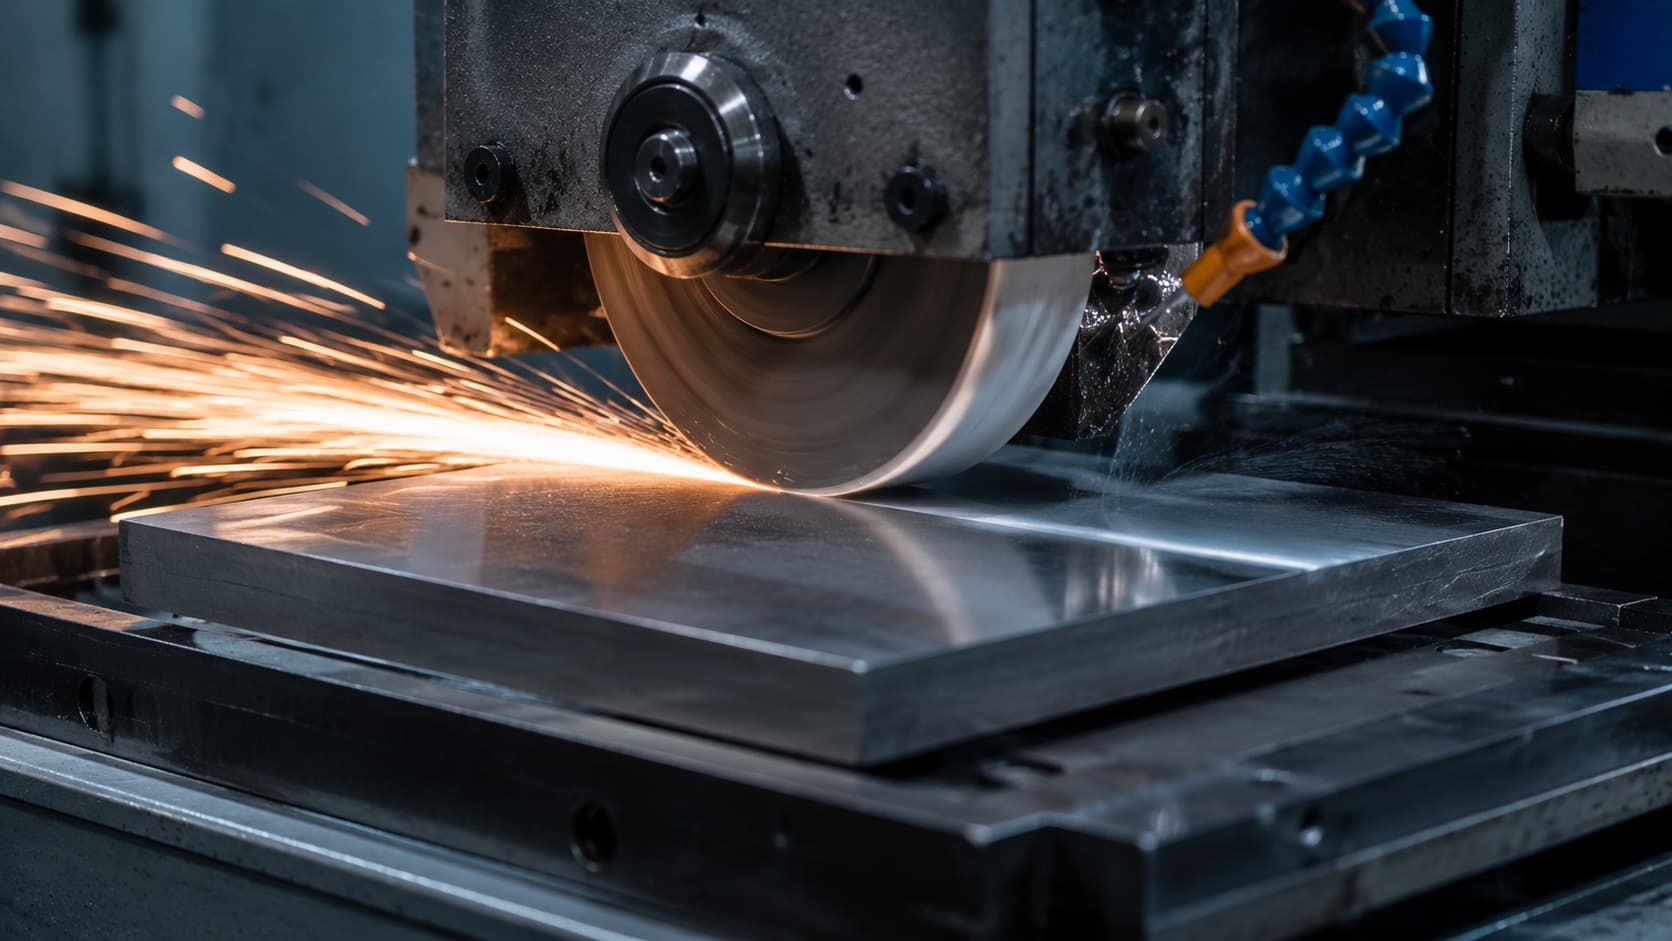
研削は、高速回転する砥石で表面をごく微量ずつ削り、高精度・良い面粗さを得る仕上げ加工です。切削では出せない寸法精度(IT5〜IT7)や Ra 0.2〜0.8μm を狙え、硬化した材料でも削れるのが最大の強み。この記事では、研削の種類・砥石・高精度の理由・熱処理後に使う理由・注意点を図解でまとめます。
研削とは
図1 — 砥石の無数の砥粒が微小な刃。 高速回転する砥石表面の砥粒一つひとつが小さな刃物として働き、ごく薄く削ります。切込みが小さいぶん、高精度・良面粗さが出ます。
研削の種類
| 種類 | 対象 | 例 |
|---|---|---|
| 平面研削 | 平らな面 | ブロック・金型の平面 |
| 円筒研削 | 外径(丸物) | シャフト・ピン |
| 内面研削 | 穴の内径 | ブッシュ・リング内径 |
| センタレス研削 | 丸物の外径(芯なし) | 大量の細物・ピン |
なぜ高精度・良面粗さが出るか
- 1 パスの切込みが極小で、弾性変形や発熱の影響を抑えられる。
- 砥粒が多数同時に働き、細かい仕上げ面になる。
- 剛性の高い研削盤と精密送りで、寸法のばらつきが小さい。
熱処理後の仕上げに使う理由
焼入れで硬くなった材料は普通の刃物では削れません。研削なら硬化後でも削れるため、「荒加工→熱処理→研削で仕上げ」の順が定番です。熱処理のひずみ分を研削代として残しておきます。
研削焼け・注意点
- 研削焼け:発熱で表面が変質・軟化/割れの原因。切込み過大・砥石の目詰まり・クーラント不足で起きる。
- 対策:適切な切込み・砥石選定・十分なクーラント・ドレッシング(砥石の目立て)。
- 砥石は用途で選ぶ(粒度・結合度・気孔)。硬い材料には軟らかめの結合度が向くことが多い。
よくある間違い
- 切込みを欲張って研削焼けを起こす。
- 熱処理前に仕上げ寸法まで削り、ひずみで狂う。
- 砥石の選定・ドレッシングを怠り、面が荒れる/焼ける。
- 研削代を残さず、熱処理後に取りきれない。
よくある質問(FAQ)
Q. 研削はどのくらいの精度? A. 目安で IT5〜IT7、Ra 0.2〜0.8μm。条件次第でさらに細かくできます。
Q. 切削と研削、どちらが先? A. 切削(荒・中仕上げ)→熱処理→研削(仕上げ)が基本の流れです。
Q. 研削焼けはどう見分ける? A. 変色・微小割れ・硬さ低下など。疑わしい面は硬さ・組織を確認します。
Q. センタレス研削の利点は? A. 芯出し不要で細物を高能率に量産できます。
Q. 砥石はどう選ぶ? A. 材料・仕上げ・取り代から粒度・結合度・砥材を選定。メーカー推奨を基準にします。
まとめ
研削は砥石で微量を削る仕上げ加工で、切削では届かない高精度・良面粗さを実現し、硬化材でも削れるのが強み。研削焼けを避けるため切込み・砥石・クーラント・ドレッシングを管理し、熱処理後の仕上げに研削代を残すのが基本です。
Sontis Management は、加工工程・条件・検査基準を材料や見積・受注と一元管理できます。無料プランで今すぐ試せます。

