図面・測定の基礎
表面処理の基礎【メッキ・アルマイト・黒染めの違いと目的を図解】
2026年7月3日·読了 3分
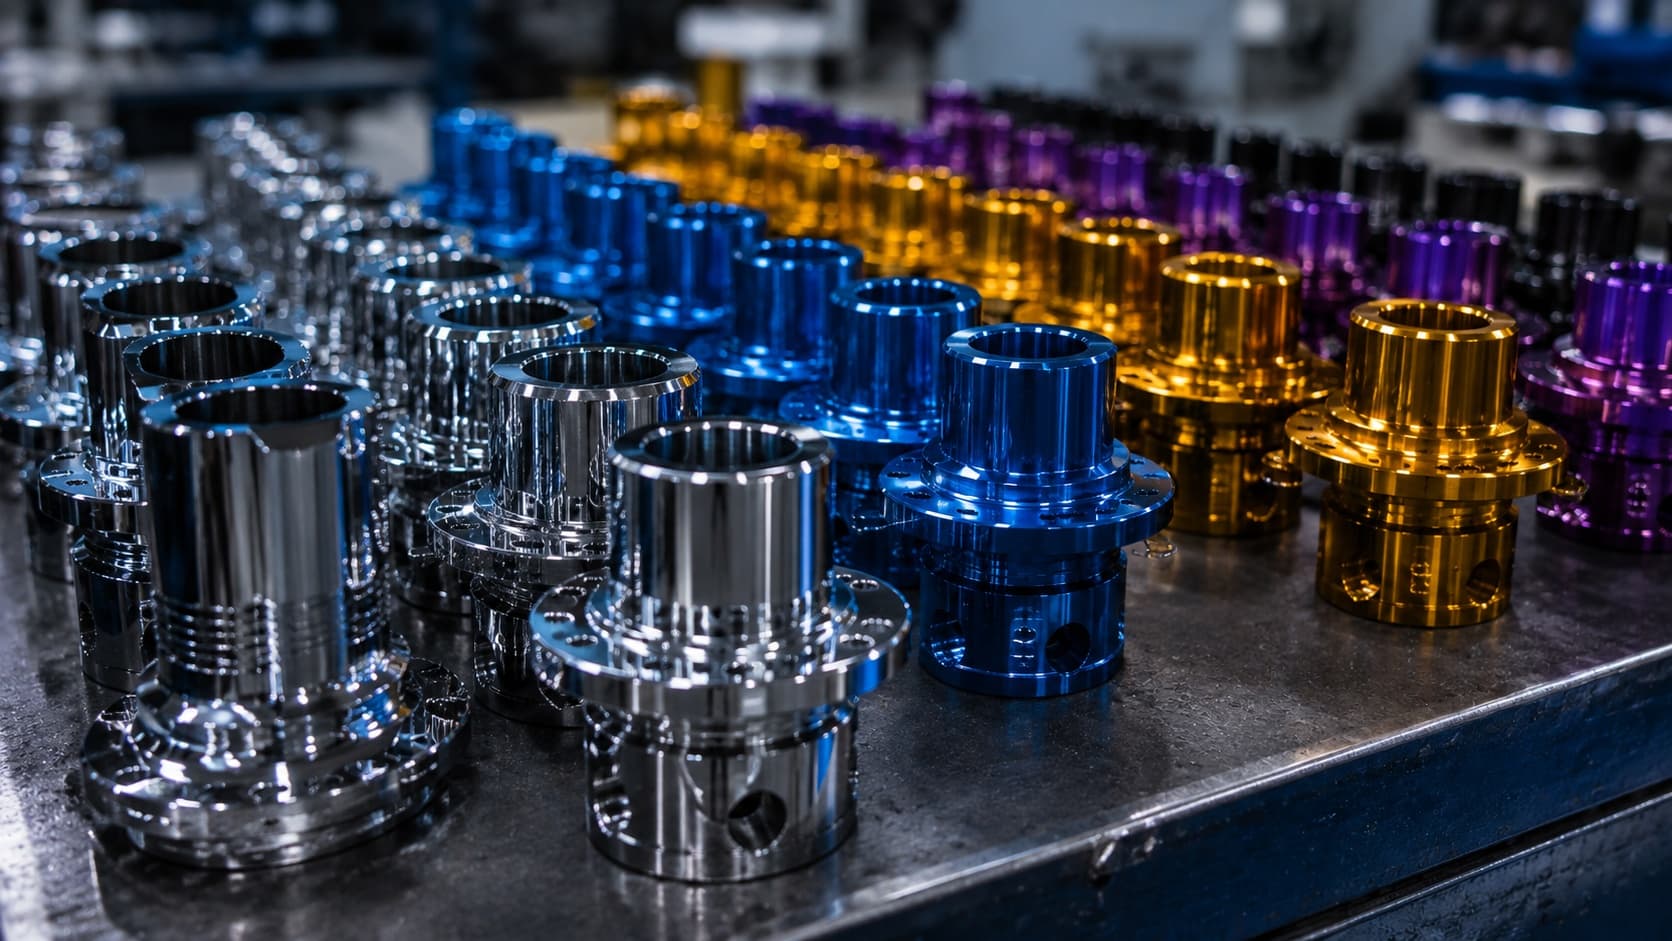
表面処理は、部品の表面に被膜をつくって防錆・耐摩耗・外観・導電/絶縁などの性質を与える工程です。処理によって**膜厚(寸法)**が変わるため、はめあい部では膜厚を見込んだ寸法指定が欠かせません。この記事では、主な表面処理の目的・膜厚・対象材・注意点を図解でまとめます。
主な表面処理と目的
図1 — 母材の上に被膜が乗る。 膜厚のぶん寸法が増えます(穴は小さく、軸は大きくなる)。
| 処理 | 主な目的 | 対象材の例 |
|---|---|---|
| 電気亜鉛メッキ | 防錆(安価) | 鉄・鋼 |
| 硬質クロムメッキ | 耐摩耗・硬さ | 鉄・鋼 |
| 無電解ニッケル | 防錆+均一膜厚 | 鉄・アルミ等 |
| アルマイト(陽極酸化) | 耐食・絶縁・着色 | アルミ |
| 黒染め(四三酸化鉄) | 簡易防錆・外観(黒) | 鉄・鋼 |
| 塗装 | 外観・防錆 | 各種 |
膜厚と寸法への影響
- 電気亜鉛メッキ:5〜25μm 程度。
- 硬質クロム:数〜数十μm(用途で厚く付けることも)。
- アルマイト:5〜25μm(硬質アルマイトは〜50μm)。膜は内外に成長するため寸法増に注意。
- 黒染め:1〜2μm と薄く、寸法変化はほぼ無視できる。
- はめあい・ねじ部は膜厚を見込むか、後加工/マスキングで対応します。
対象材と選び方
- 鉄・鋼:防錆なら亜鉛メッキや黒染め、耐摩耗なら硬質クロム。
- アルミ:アルマイトが定番(耐食・絶縁・着色)。
- 均一な膜厚が要るなら無電解ニッケル(複雑形状・内面にも回る)。
- 用途(防錆/耐摩耗/外観/導電)と材料から選定します。
注意点
- 水素脆性:高強度鋼のメッキで水素が入り、遅れ割れの恐れ。ベーキング(加熱脱水素)で対策。
- マスキング:処理したくない面(はめあい・基準面)は事前に覆う。
- 前処理:脱脂・酸洗いなど下地処理で密着性が決まる。
- 黒染めは防錆力が弱く、防錆油との併用が前提。
よくある間違い
- はめあい部の膜厚を見込まず、組めない/緩い。
- 黒染めを強い防錆と誤解する(油併用が前提)。
- 高強度鋼でベーキングを省き、遅れ割れが出る。
- アルミに鉄用の処理を指定する(材料と処理の不整合)。
よくある質問(FAQ)
Q. 一番安い防錆は? A. 一般に電気亜鉛メッキや黒染め。要求(外観・耐久)で選びます。
Q. アルマイトは鉄にできる? A. できません。陽極酸化はアルミなどの対象材に限られます。
Q. 膜厚で寸法はどれだけ変わる? A. 処理による。μm 単位でもはめあいでは効くため、図面で指定・確認します。
Q. 黒染めで寸法は狂う? A. 1〜2μm と薄く、多くの用途で無視できます。
Q. 水素脆性の対策は? A. メッキ後のベーキング(加熱脱水素)が基本です。高強度鋼で特に重要。
まとめ
表面処理は目的(防錆・耐摩耗・外観・絶縁)と対象材から選ぶ工程で、膜厚が寸法に効くのが加工上の要点。はめあい・ねじ部は膜厚を見込み、高強度鋼はベーキング、処理不要面はマスキングで対応しましょう。
Sontis Management は、材質・表面処理・加工条件を一元管理して見積・受注・検査までつなげます。無料プランで今すぐ試せます。

