図面・測定の基礎
フライスと旋盤の違い【加工の使い分け・機械の種類を図解】
2026年7月4日·読了 3分
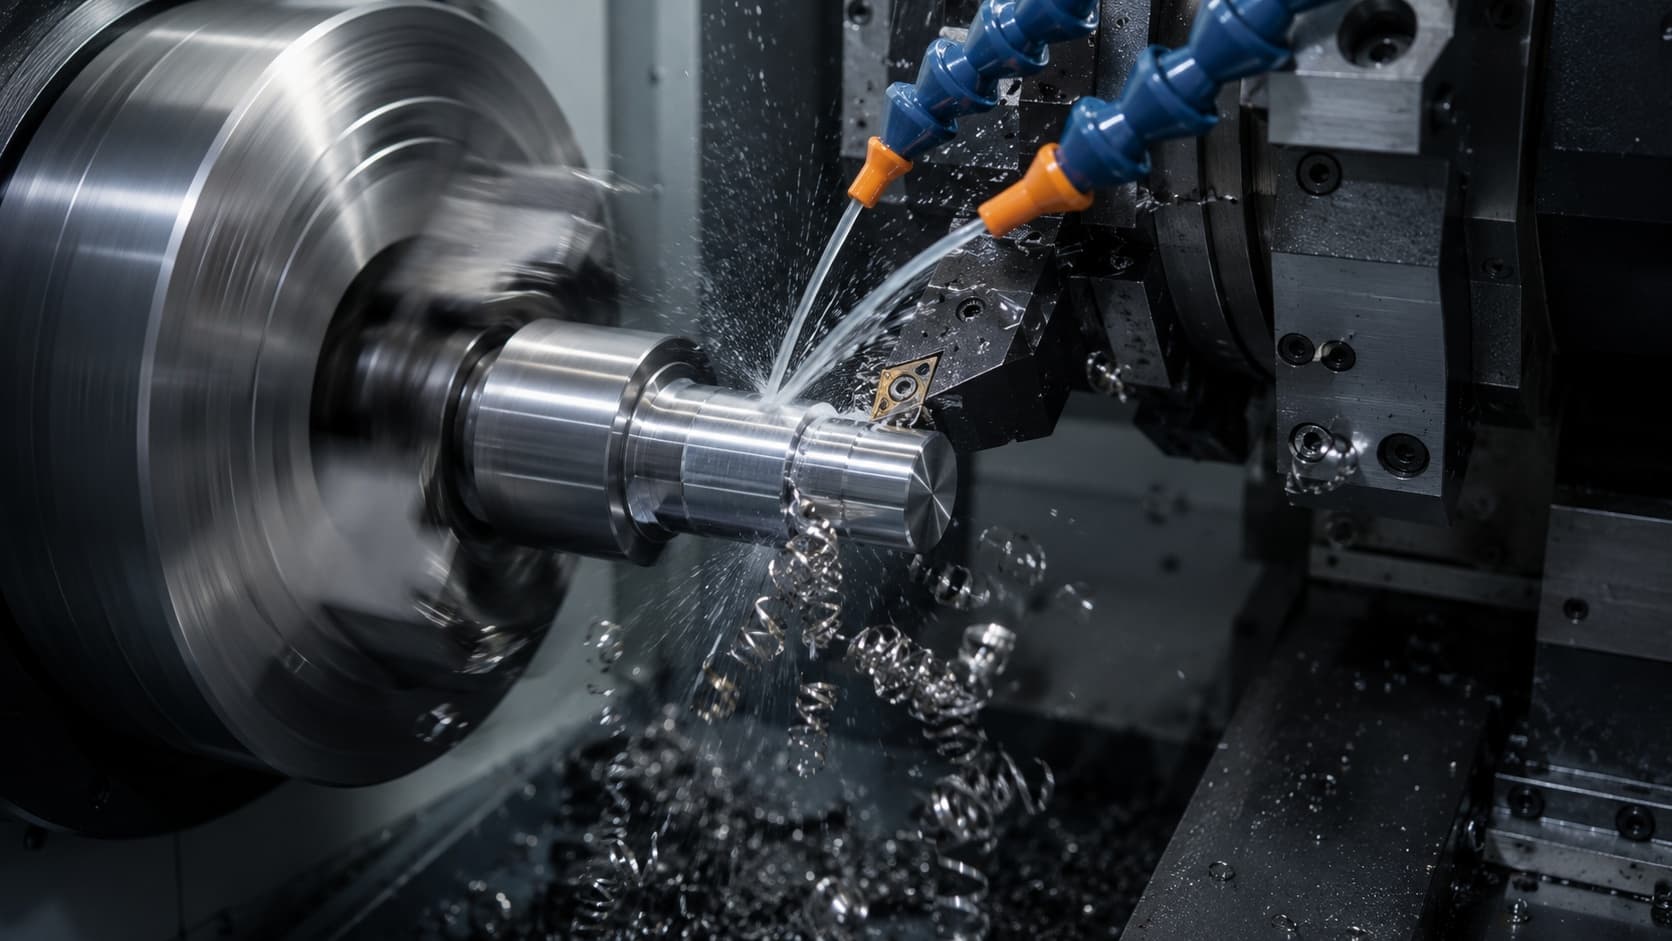
フライスと旋盤は、切削加工の二大基本です。両者の一番の違いは「何が回転するか」。この 1 点を押さえると、どの形をどちらで作るべきかが見えてきます。この記事では、回転の違い・出来る加工・機械の種類・使い分けと切削条件の基礎を図解でまとめます。
回転するものが違う
図1 — 回転する対象が逆。 フライスは工具(刃)が回転し、固定した工作物を削る。旋盤は工作物が回転し、固定した工具(バイト)を当てて削る。だから旋盤は「丸物(回転体)」、フライスは「角物・溝・複雑形状」に向きます。
それぞれで出来る加工
| 旋盤(工作物が回転) | フライス(工具が回転) |
|---|---|
| 外径・内径削り | 平面・段差の切削 |
| 端面削り | 溝・キー溝 |
| ねじ切り(外・内) | 穴あけ・座ぐり |
| 突切り・テーパ | 輪郭・ポケット・複雑形状 |
機械の種類
- NC旋盤:数値制御の旋盤。丸物の量産・高精度に。
- マシニングセンタ(MC):工具自動交換つきフライス。角物・複雑形状の主力。
- 複合機(旋盤+ミーリング):1 台で旋削と切削。段取り替えを減らせる。
使い分けの考え方
- 軸・シャフト・リング・ブッシュなど回転体は旋盤。
- ブロック・プレート・ハウジング・溝や穴の多い部品はフライス/MC。
- 丸物に横穴・平面・溝があるなら複合機や「旋盤+MC」の工程分割を検討。
切削条件の基礎
- 回転数(min⁻¹):材料・工具径で決まる切削速度から算出。
- 送り:1 回転(または 1 刃)あたりの進み量。面粗さ・工具寿命に影響。
- 切込み:1 パスの削り量。荒→仕上げで段階的に減らす。
- 難削材や硬化材は速度・送りを落とし、クーラントを適切に。
よくある間違い
- 丸物を無理にフライスで削って真円が出ない。
- 角物を旋盤で掴めず段取りに苦労する。
- 切削条件を材料に合わせず、工具を折る・焼ける。
- 硬化後の材料を切削しようとする(研削・放電に切替が必要)。
よくある質問(FAQ)
Q. どちらが精度が高い? A. 加工内容次第。丸物の同軸・真円は旋盤、平面・位置度はフライス/MC が得意です。
Q. 穴あけはどちらで? A. 中心穴は旋盤、任意位置の穴はフライス/MC。用途で選びます。
Q. 複合機のメリットは? A. 旋削と切削を 1 チャックで行え、段取り替えと基準ずれを減らせます。
Q. 初心者はどちらから? A. 基本の考え方(回転の違い)を押さえれば両方つながります。まずは対象形状で選ぶ練習を。
Q. 切削条件はどう決める? A. 材料・工具メーカーの推奨切削速度・送りを基準に、機械剛性と仕上げ要求で調整します。
まとめ
フライスと旋盤の違いは「工具が回るか、工作物が回るか」。回転体は旋盤、角物・溝・複雑形状はフライス/MC が基本で、複合機は両者を 1 台に。対象形状から機械を選び、材料に合う切削条件を守るのが加工の第一歩です。
Sontis Management は、機械・加工条件・見積を一元管理できます。無料プランで今すぐ試せます。

