シリンダーゲージの使い方【内径測定の手順・コツを図解】
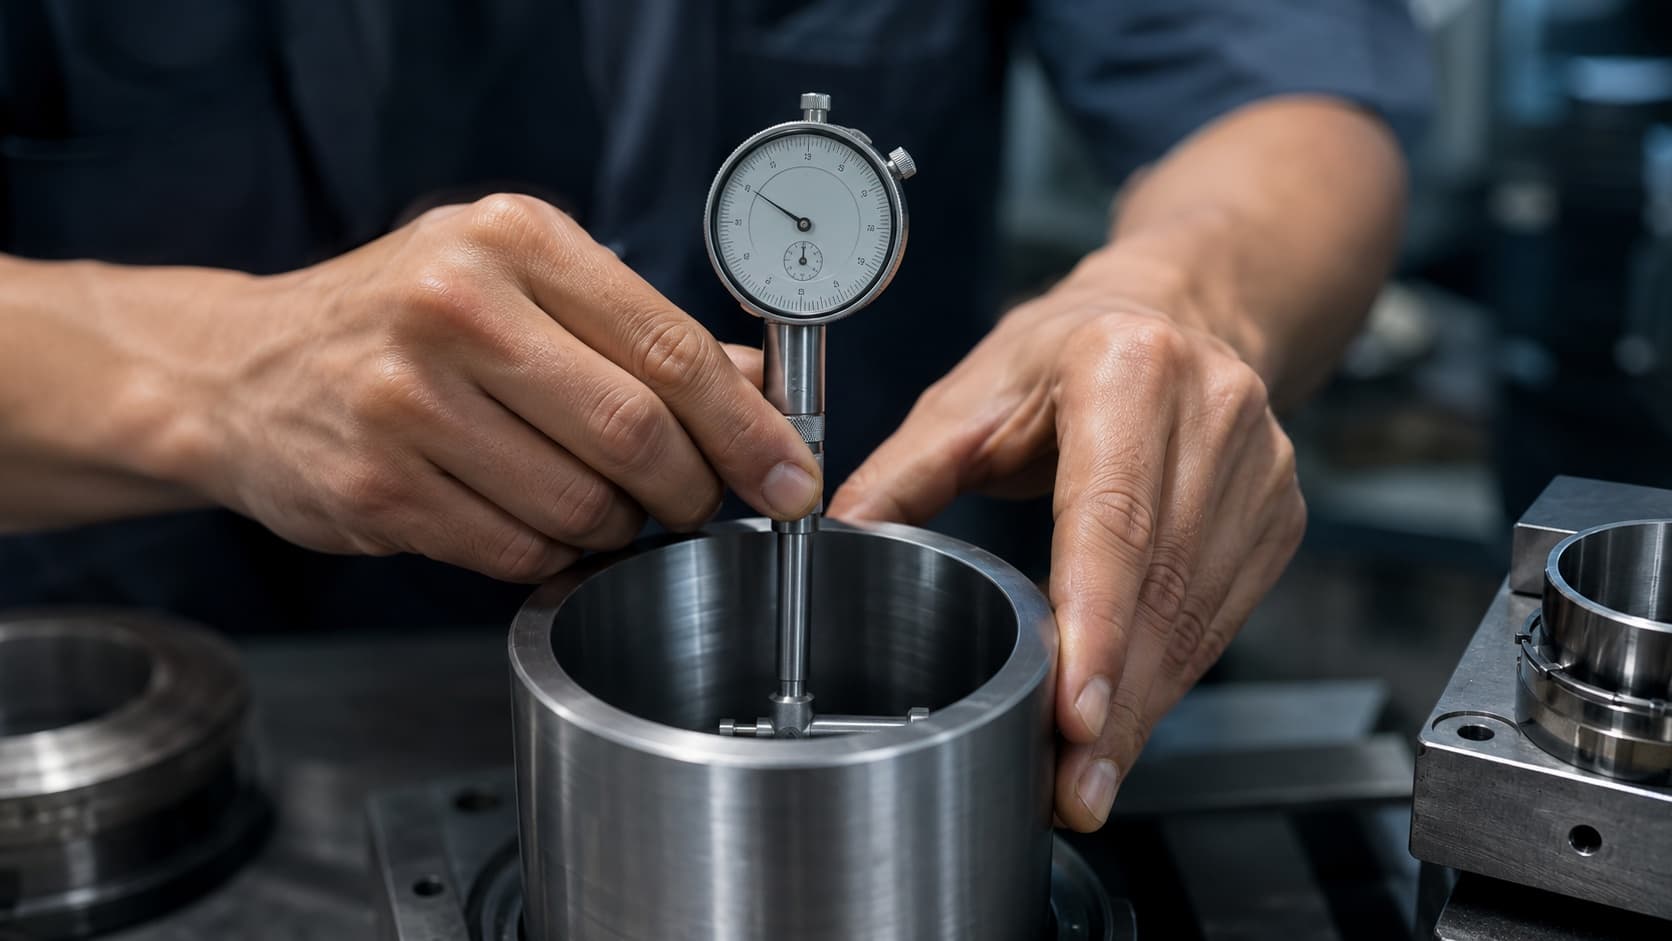
シリンダーゲージ(ボアゲージ)は、穴の内径を高精度に測る比較測定器です。絶対値を直接読むのではなく、基準器でゼロを合わせ、その基準との差をダイヤルゲージで読むのがポイント。1 台で替えロッドを付け替えれば複数の径に対応できます。この記事では、構成・ゼロ点セット・首振りで最小値を読む手順・真円度確認までを図解でまとめます。
何を測れるか
- 穴の内径(絶対値は基準器+差で求める)。
- 深さ方向・円周方向で複数点測れば、真円度や**テーパ(先細り)**もわかる。
- ノギスの内側ジョウより高精度で、深い穴でも安定して測れる。
構成部品
- 本体(ステム):穴に差し込む筒。先端に測定子とガイドプレート。
- ダイヤルゲージ(指示器):基準との差を 0.01mm/0.001mm で表示。
- 交換ロッド(アンビル/測定子):測る径に合わせて付け替える。
- ガイドプレート(振れ止め):測定子が穴の直径線上に当たるよう案内する。
手順①:測定子(替えロッド)を選ぶ
測る穴径に合う交換ロッドと替えワッシャを選び、可動測定子の動き代が中央付近になるよう組みます。動き代の端では正しく読めません。
手順②:ゼロ点をセットする(最重要)
基準寸法で指針を 0 に合わせます。基準器は 2 通り:
- マイクロメーターで合わせる:外側マイクロを測る内径寸法にセットし、その間に測定子を入れて、首振りの最小値が 0 になるよう文字盤(ベゼル)を回す。
- リングゲージで合わせる:既知内径のリングゲージに入れてゼロを取る(最も確実)。
測定前後で必ず基準に戻し、ゼロずれがないか確認します。
手順③:穴に入れて首振り
図1 — 首振りの考え方。 測定子が斜めに当たると径より長く(大きく)見えます。ゲージを前後左右に小さく振ると、指針は往復して折り返し点=最小値を示します。この最小値が測定子が穴の直径を横切った瞬間、すなわち真の内径です。
手順④:最小値を読む
首振りの**折り返し(最小値)**を読み取り、基準寸法に差を加減します。 例:リングゲージ φ20.000 でゼロ、測定穴で最小値が +0.012 → 内径 20.012mm。
真円度・テーパの確認
- 真円度:同じ深さで角度を変えて数点測り、最大−最小の差を見る。
- テーパ:入口・中央・奥で測り、深さによる径の変化を見る。
- 数点測ることで「1 点では気づけない歪み」を発見できます。
よくある誤差と対策
| 誤差の原因 | 症状 | 対策 |
|---|---|---|
| ゼロ点セット不良 | 全体がずれる | 基準器で丁寧に 0 出し、前後確認 |
| 首振り不足 | 大きめに出る | 必ず振って最小値(折り返し)を読む |
| 測定子・ロッド選び違い | 動き代の端で不正確 | 動き代が中央に来る組合せに |
| 温度・手の熱 | μm 単位でずれる | 20℃基準、握りっぱなしを避ける |
| ガイドプレート摩耗 | 直径線に当たらない | 点検・交換 |
手入れ
- 使用後は測定子・ステムを拭き、防錆。交換ロッドはセットで保管。
- 落下・衝撃厳禁。定期的にリングゲージ/ゲージブロックで校正。
他の内径測定器との違い
| 測定器 | 精度 | 特徴 |
|---|---|---|
| ノギス(内側ジョウ) | 中 | 手早いが浅い穴向き・精度は中 |
| 内側マイクロメーター | 高 | 絶対値を直接読む |
| シリンダーゲージ | 高 | 比較測定・深い穴や真円度確認に強い |
よくある質問(FAQ)
Q. なぜ絶対値を直接読めない? A. 比較測定器だからです。基準器でゼロを取り、その差を読む方式で高精度を実現します。
Q. ゼロ点はマイクロとリング、どちらが良い? A. リングゲージが最も確実。手元にない場合は外側マイクロで代用します。
Q. 首振りで最大値?最小値? A. **最小値(折り返し)**が真の内径。斜め当たりは必ず大きめに出ます。
Q. どのくらいの精度で測れる? A. 指示器の分解能(0.01/0.001mm)と校正状態によります。校正が命です。
Q. テーパ穴も測れる? A. 深さを変えて測れば径の変化(テーパ)を把握できます。
まとめ
シリンダーゲージは「基準器でゼロ→穴で首振り→最小値を読む」比較測定器。ゼロ点セットが精度のすべてで、必ず振って折り返し(最小値)を読むのが鉄則です。深い穴や真円度・テーパの確認に強く、内径測定の主力になります。
Sontis Management は、測定・検査の結果を材料・見積・受注と一元管理できます。無料プランで今すぐ試せます。

